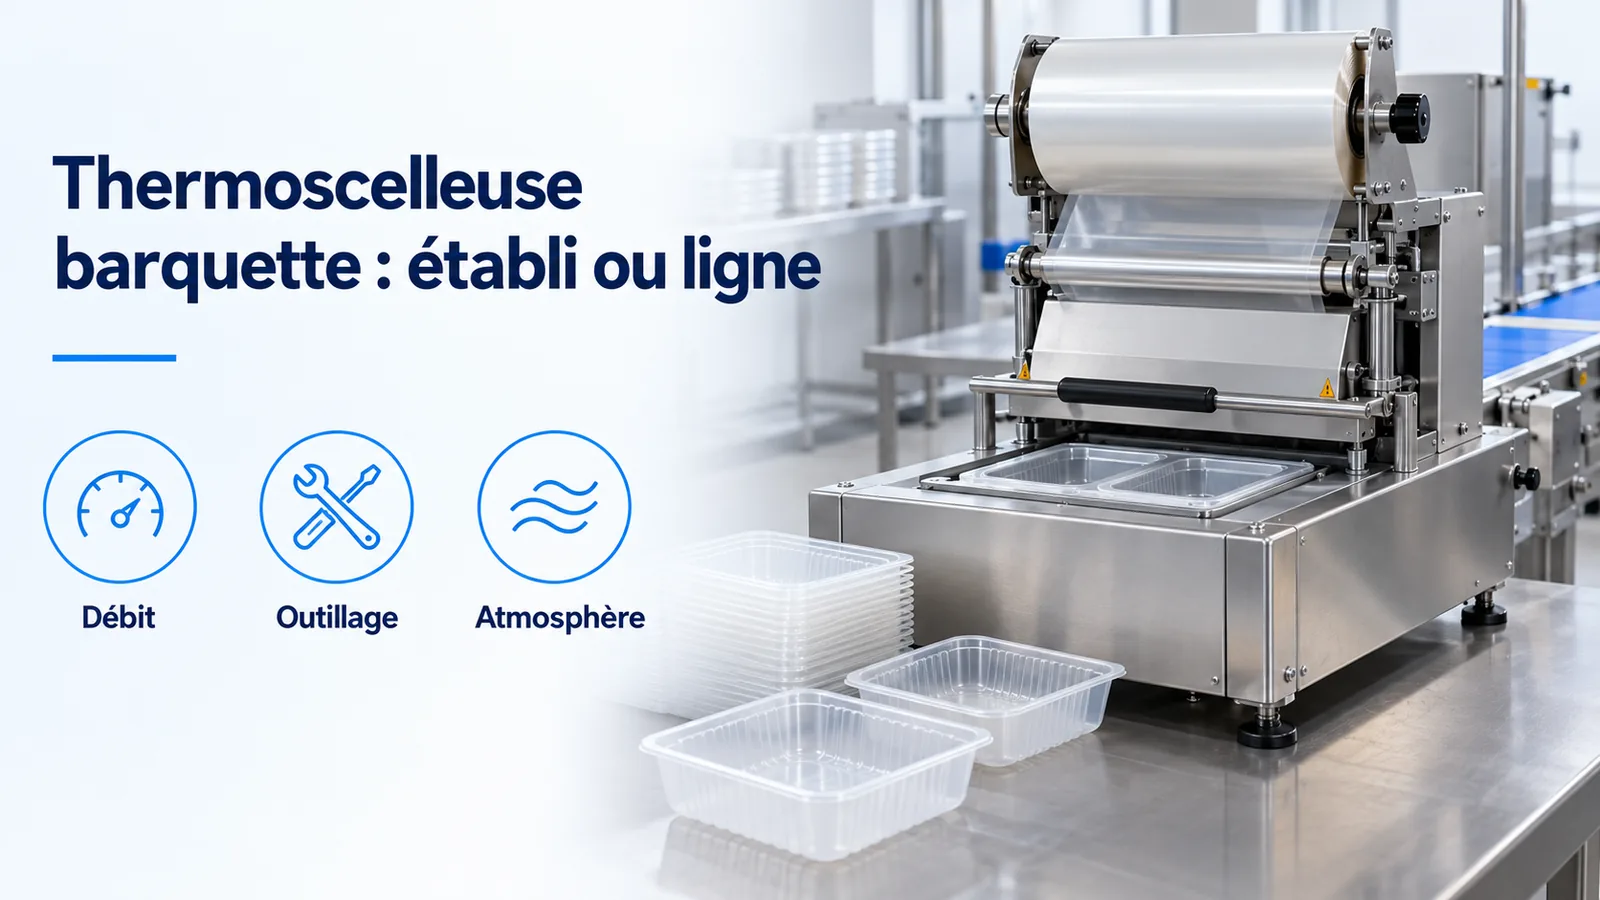
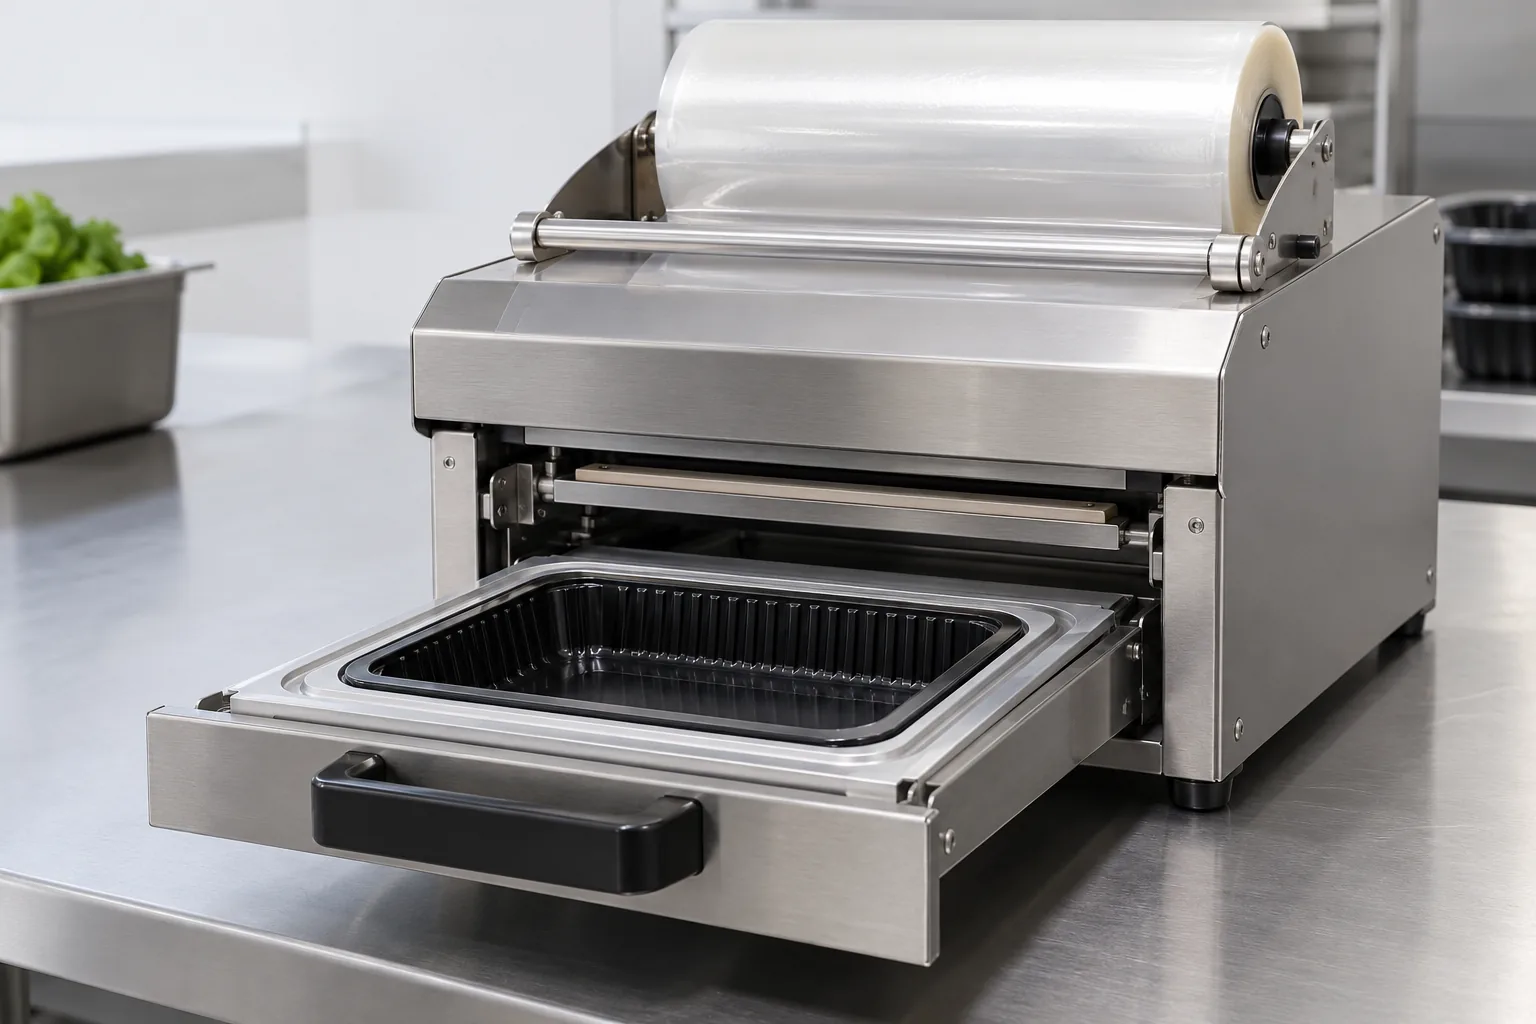
Une thermoscelleuse barquette de comptoir convient si le chargement et la fermeture tiennent le débit requis de bons emballages. Une ligne MAP alimentée par convoyeur devient une piste quand ce poste limite la production, mais sa cadence de catalogue ne suffit pas à dimensionner l’ensemble.
Le guide de conditionnement en cuisine centrale précise ce que l’amont doit transmettre. La rubrique Emballage alimentaire réunit les autres étapes du choix.
Deux architectures, avec des chiffres situés
Les exemples sont le ColMap CT350VG de Colpac, semi-automatique de comptoir, et le GT2e de Proseal, système automatique en ligne. Leurs pages constructeur ont été récupérées le 19 octobre 2026. Les chiffres ci-dessous gardent les conditions de ces documents; ils ne décrivent pas le débit garanti d’un quart de travail.
| Point de choix | Poste de comptoir : ColMap CT350VG | Ligne : Proseal GT2e | Mode de défaillance dominant et prévention |
|---|---|---|---|
| Alimentation | Chargement et rechargement entrent explicitement dans la limite de cadence Colpac | Accepte les barquettes d’un convoyeur; alimentation à mouvement continu décrite par Proseal | Accumulation ou manque de barquettes; mesurer le débit livré par le portionnement et celui repris en sortie |
| Cadence documentée | Strictement moins de 400 unités/h, selon chargement, rechargement et taille du contenant | Jusqu’à 72 emballages/min en vide/gaz avec un outil à six empreintes | Confusion entre cycles et emballages; conserver le nombre d’empreintes et le mode d’atmosphère dans le calcul |
| Fermeture et atmosphère | Pompe à vide intégrée à la gamme; peut aussi fermer sans MAP | Configuration vide/gaz documentée; autres modes proposés | Reprise d’une cadence hors de son mode; faire qualifier la recette d’atmosphère et de fermeture retenue |
| Intégration | Organisation autour d’un poste de comptoir | Intégration d’équipements amont et aval prévue | Déplacement du goulot après le scellage; inclure les contrôles et l’évacuation dans l’essai |
Ces défaillances sont des points de diagnostic, sans classement statistique. Le débit de bons emballages doit être observé avec la barquette, le film et l’aliment qui seront réellement utilisés.
La frontière de débit se calcule dans une même unité
Définir d’abord la demande, puis la capacité utile :
Q_requis = N / H
Ici, N est le nombre de bons emballages à livrer et H le nombre d’heures disponibles. Pour le poste de comptoir, comparer ce besoin horaire au débit horaire démontré. Pour la ligne, ramener tous les débits à la minute avant de les comparer.
La capacité de scellage de catalogue s’écrit :
Q_catalogue = n × f
n est le nombre de barquettes par cycle et f le nombre de cycles par minute. Exemple tiré de la page GT2e de Proseal, récupérée le 19 octobre 2026, en mode Vacuum/Gas avec l’outil à six empreintes :
Q_catalogue = 6 barquettes/cycle × 12 cycles/min = 72 barquettes/min.
Le résultat retrouve le maximum annoncé dans ce document. Il ne mesure pas les bons emballages effectivement sortis. Une empreinte vide, un arrêt ou un emballage rejeté ne contribue pas à la livraison.
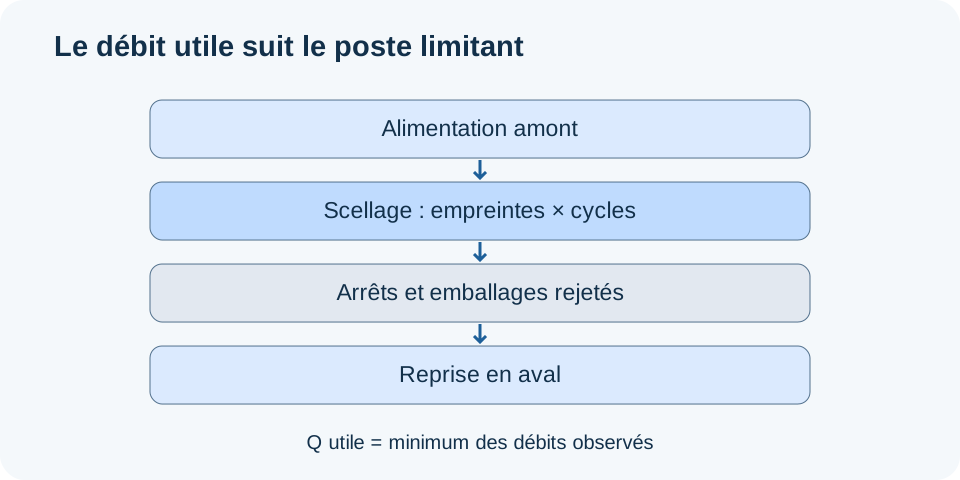
Pour tenir compte du poste et de ce qui l’entoure :
Q_utile = min(Q_amont, n × f × a, Q_aval)
Tous les débits sont ici en barquettes par minute. Le facteur a représente la fraction observée de la capacité de scellage qui donne des emballages acceptés, arrêts inclus, pour la période et la recette étudiées. Il faut le mesurer; aucun taux arbitraire ne transforme le chiffre de brochure en capacité réelle.
Règle pratique : la borne du comptoir sert à écarter
Si la demande soutenue atteint ou dépasse 400 bons emballages/h, écarter le CT350VG seul de ce dimensionnement. La page ColMap de Colpac, récupérée le 19 octobre 2026, annonce une production strictement inférieure à ce seuil, sous réserve du chargement, du rechargement et du format. Cette borne suffit à exclure le cas; elle ne garantit pas les besoins situés en dessous.
Une demande inférieure reste à éprouver avec les gestes réels. Le seuil appartient à ce modèle et à sa documentation, sans devenir une frontière universelle entre toutes les machines semi-automatiques et automatiques. Un essai doit distinguer ce qui attend devant le poste, ce qui attend l’opérateur et ce qui bloque après la fermeture.
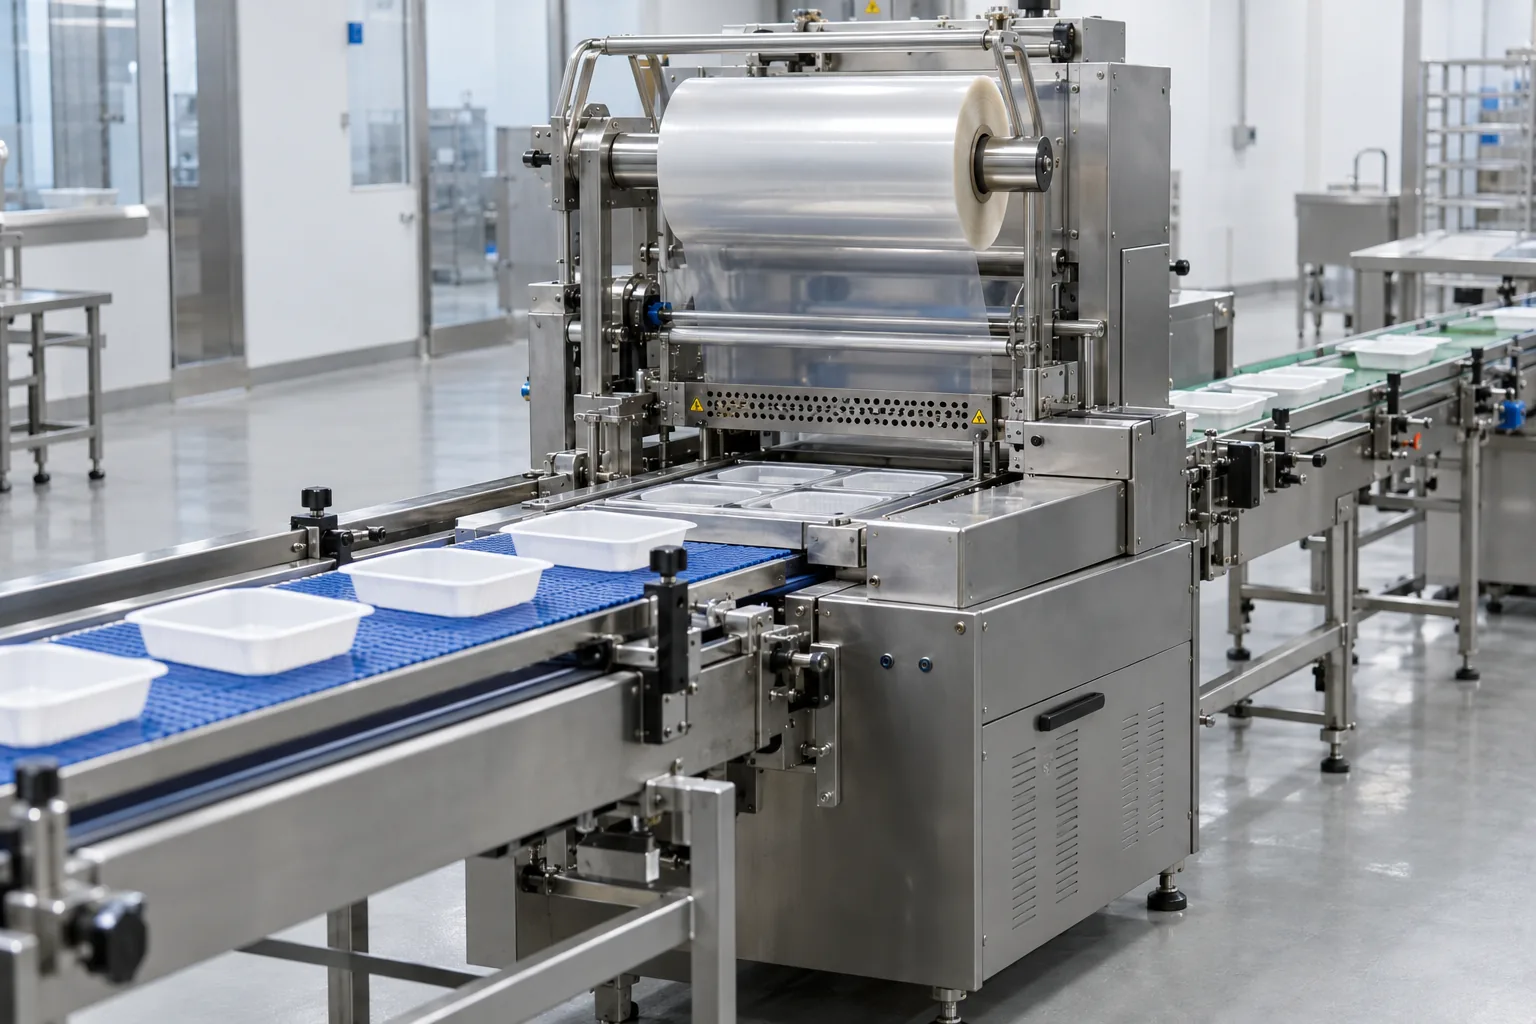
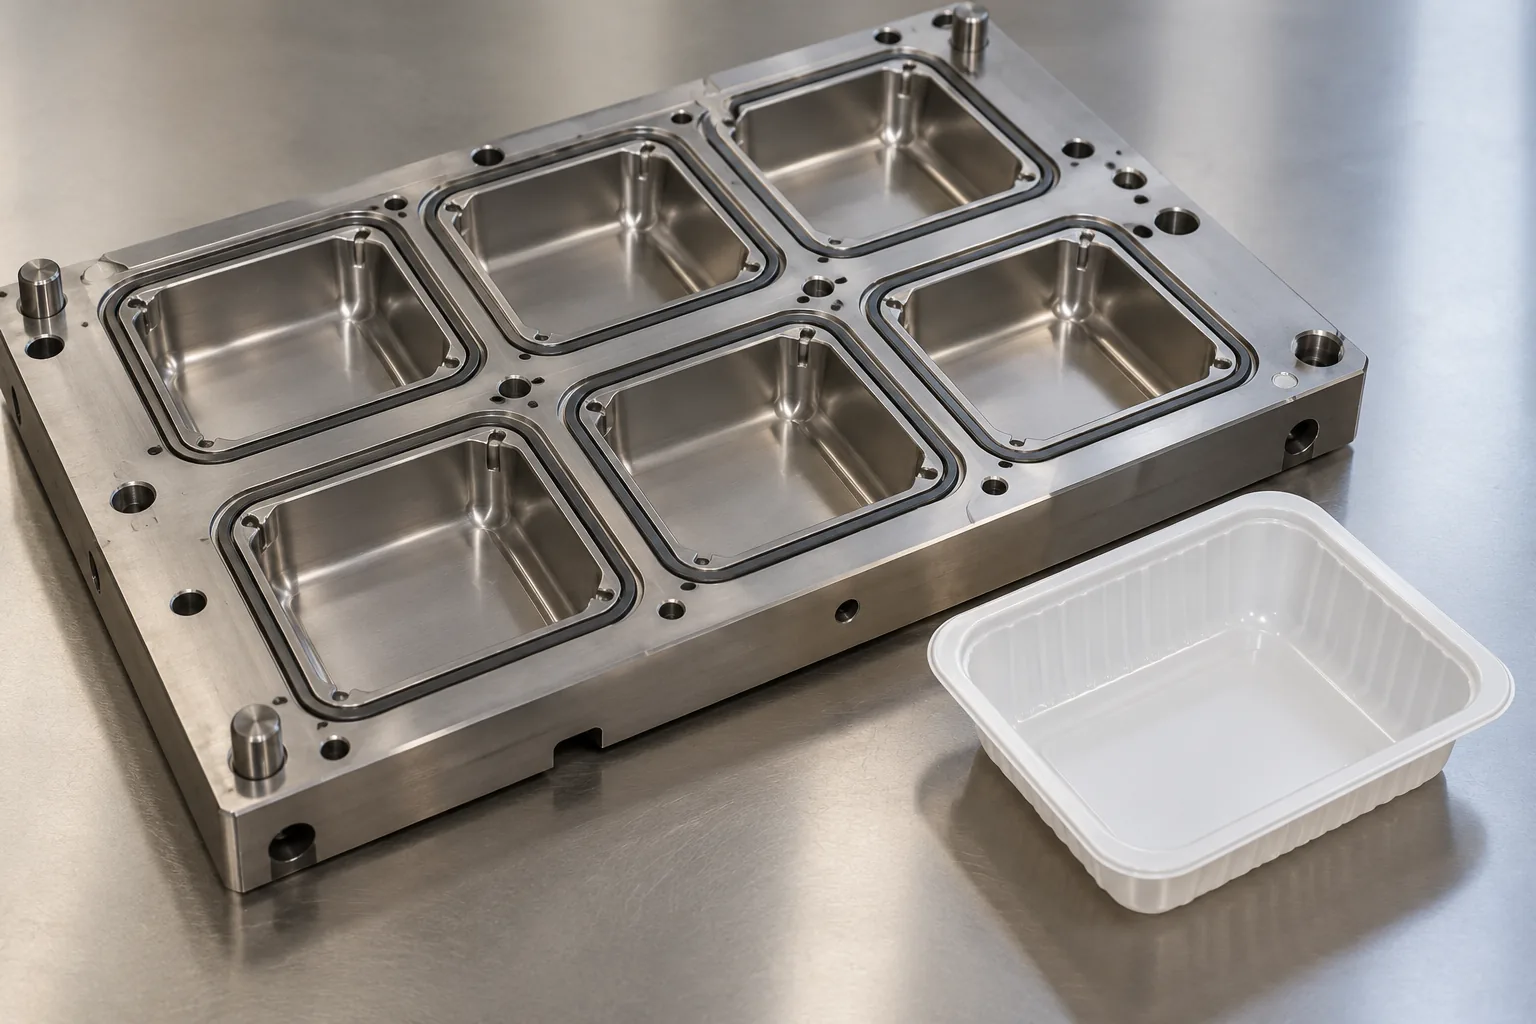
La continuité concerne ici le flux convoyé. La chambre de scellage conserve des cycles; le nombre d’empreintes permet de traiter plusieurs contenants par cycle. Assimiler un cycle à une seule barquette fausse la comparaison dès que l’outil est multiple.
L’outillage et la recette comptent entre les séries
La page GT2e de Proseal, récupérée le 19 octobre 2026, indique un changement d’outil de cinq minutes. Cette donnée concerne le changement d’outillage décrit par le constructeur. Pour planifier une série, il reste à mesurer le nettoyage, la préparation de recette et la remise en production avec contrôles. La page ColMap récupérée ne fournit pas de durée équivalente permettant une comparaison chiffrée des arrêts.
Le nom MAP ne suffit pas non plus à définir la recette. La fiche d’essai doit préciser le mode retenu, les matériaux et les critères d’acceptation de l’atmosphère. Les pages constructeur établissent des capacités de machine; elles ne fixent pas le mélange adapté à tous les aliments ni une durée de conservation.
Vérifier le joint avant de compter les emballages
La page KMKnowledge de KM Packaging, récupérée le 19 octobre 2026, identifie le couple film-barquette, la contamination du rebord, la température, le temps de contact et la pression comme facteurs de qualité du joint. Les contrôles de fermeture appartiennent donc à la mesure du débit utile. Compter tous les contenants fermés, puis découvrir les rejets en sortie, donne une capacité trompeuse.
Si la cuisine produit une sauce séparée, son conditionnement suit aussi le guide des portions individuelles. La sortie du repas principal doit pouvoir rejoindre ces portions au rythme réellement tenu en aval.
La page Matériaux d’emballage de Santé Canada, récupérée le 19 octobre 2026, rappelle que les matériaux doivent convenir à l’usage alimentaire prévu et que la responsabilité du vendeur demeure. Vérifier les fiches des fournisseurs et les règles applicables au couple aliment-film-machine avant d’adopter la recette de production.