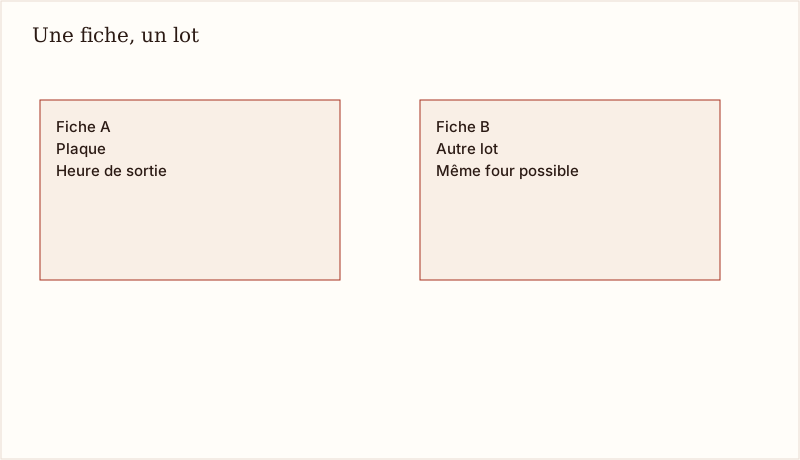
Une petite boulangerie change souvent de produit dans la même matinée. Un lot se décrit par ce qui est identique dans la fournée : la fiche, la plaque, l’heure de sortie du four, et ce qui change avant la suivante. Ce texte ne donne pas de pièces par heure. Une cadence sans chronométrage serait un chiffre décoratif.
La rubrique Production alimentaire relie ce sujet à la cuisine centrale. Ici, le produit est cuit au four, pas nécessairement en sauce.
Ce qui reste constant, et ce qui change
Écrire le lot commence par la fiche : nom du produit, poids de pâte prévu, moule ou plaque. Si deux produits partagent le four mais pas la fiche, ce sont deux lots, même s’ils sortent à la même heure.
Le changement coûte du temps qui n’apparaît pas dans une vitesse de machine. Nettoyer un plan, changer une plaque, attendre qu’un produit refroidisse assez pour être manipulé : chacune de ces minutes existe, mais ce site ne les a pas mesurées. Les laisser en blanc est plus juste que d’inventer « vingt minutes ».
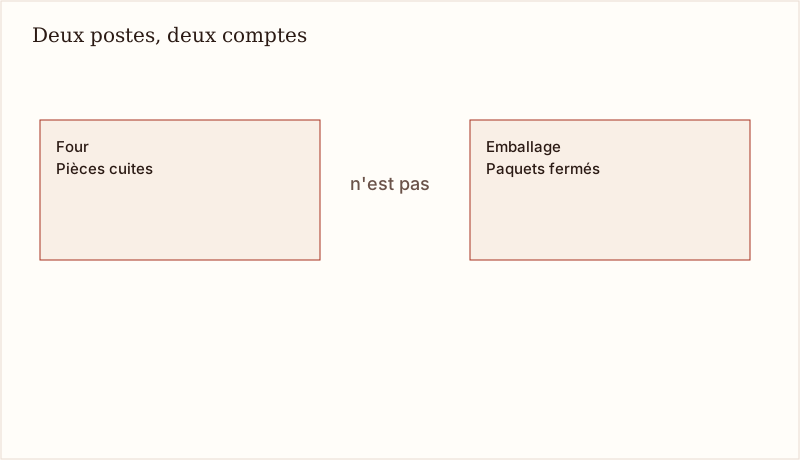
Ne pas prendre la vitesse d’une ensacheuse pour celle du four
Le guide flow pack cite des pages de Wolf-Packing sur l’écart entre une vitesse annoncée et une vitesse tenue. Le 20 mai 2026, cet éditeur écrit que la vitesse d’une brochure suppose un flux régulier. Une boulangerie en petite série a souvent l’inverse : des produits différents et des changements fréquents.
Reprendre un chiffre de paquets par minute publié pour une ensacheuse, et l’appeler « capacité du fournil », mélange deux postes. Le four livre des pièces. L’emballage, s’il existe, les prend ensuite. Le poste le plus lent du matin n’est pas connu tant qu’il n’est pas observé sur place. Ce site n’a pas fait cette observation.
Une hypothèse explicite, et rien d’autre
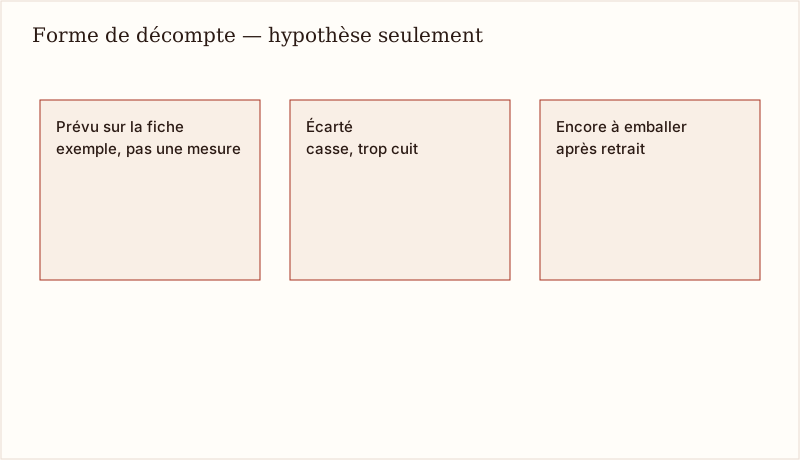
On peut raisonner avec une hypothèse écrite comme telle. Exemple de forme, pas de résultat : « si une plaque compte 12 pièces et que la fiche du jour en prévoit 4, le lot du matin compte 48 pièces, avant casse et avant ce qui n’est pas vendable ». Le 12 et le 4 sont des exemples de fiche, pas une mesure faite ici. Dès que la fiche réelle a d’autres nombres, l’exemple tombe.
La casse, le produit gardé pour le personnel et le produit trop cuit se retirent du compte vendable. Sans une colonne pour ces retraits, le total de plaques surestime ce qui part en magasin.
Quand le produit est assez manipulable pour un film, la question suivante est dans le guide flow pack : taille, film, et écart entre vitesse annoncée et vitesse tenue. Tant que le produit est encore trop chaud ou trop fragile pour ce film, l’emballage attend. Ce site ne fixe pas ce délai.