
Une machine sous vide professionnelle à cloche compare le débit volumique de sa pompe à palettes (8 à 63 m³/h), le volume libre de sa cuve et la pression de vapeur saturante du produit avant chaque cycle de fermeture. Une faille d’étanchéité causée par l’ébullition d’une sauce tiède à 30 °C dès 42,5 mbar contamine le cordon de soudure et émulsionne l’huile de la pompe en moins de vingt cycles.
Dans l’organisation de la production alimentaire, l’équipement sous vide à cloche assure la jonction entre le refroidissement rapide documenté en cuisine centrale et le poste d’assemblage minute qui expédie chaque commande dans un emballage de hamburger à emporter. Contrairement aux appareils à aspiration externe qui créent une dépression directe à l’intérieur du sac et aspirent les jus vers la résistance chauffante, la machine à cloche évacue l’air de toute l’enceinte hermétique autour du sachet ouvert : les pressions interne et externe demeurent équilibrées jusqu’à la fusion du col en polyéthylène, suivie de la réintroduction de l’air atmosphérique qui plaque le film contre l’aliment.
Matrice de dimensionnement des trois paliers de machines sous vide à cloche
Le choix d’une machine sous vide professionnelle dépend du couple entre la cylindrée de la pompe à palettes lubrifiée (série industrielle Busch R5), la longueur utile des barres de soudure et le nombre de cycles consécutifs réalisés lors de la mise en place matinale.
| Palier d’équipement | Débit de pompe nominal | Modèles de référence et géométrie de cuve | Longueur de barre et capacité par cycle | Temps de cycle à 2 mbar (99,8 % vide) | Profil d’établissement et limite d’exploitation (wear limit) |
|---|---|---|---|---|---|
| Palier 1 : Compact de comptoir | 4 à 8 m³/h (1,11 à 2,22 L/s) | Multivac Baseline P200 (8 m³/h, barre 305 mm, cuve 305 × 300 × 110 mm, 10,1 L) ; Henkelman Jumbo 30 (4 à 8 m³/h, barre 280–300 mm) | 1 barre frontale de 250 à 310 mm ; 1 sachet de 250 × 350 mm max par cycle | 35 à 55 s selon remplissage | Café, bar à tapas, food truck (< 50 couverts/jour, < 25 cycles/jour). Surchauffe d’huile au-delà de 30 min en continu et hauteur limitée à 110 mm |
| Palier 2 : Standard restauration & atelier burger | 16 à 21 m³/h (4,44 à 5,83 L/s) | Henkelman Boxer 35 (16 m³/h, barre 350 mm) ; Henkelman Boxer 42 (21 m³/h, barre 420 mm, cuve 370 × 420 × 180 mm, 28,0 L) ; Multivac P300 / C200 (20–21 m³/h, barre 420–465 mm) | 1 barre de 350 à 465 mm (ou 2 barres sur Boxer 42 XL) ; 1 sac 300 × 400 mm ou 2 sacs 200 × 300 mm côte à côte | 20 à 33 s (19 à 23 s avec plaques PEHD) | Restaurant, brasserie, enseigne de smash burger (80 à 250 couverts/jour). Goulot d’étranglement au-delà de 150 sachets/heure sur une seule barre |
| Palier 3 : Socle sur roulettes & double cloche | 40 à 63 m³/h (11,11 à 17,50 L/s), jusqu’à 100 m³/h | Henkelman Marlin 50 (40 m³/h) ; Henkelman Marlin 52 (63 m³/h, cuve 520 × 500 × 200 mm, 52,0 L, 2 barres de 520 mm) ; Multivac C400 / C500 | 2 barres parallèles de 520 à 620 mm ; 4 à 6 sachets de 200 × 300 mm simultanés ou poches de 5 kg | 13 à 25 s (cadence 250 à 500 sachets/heure) | Cuisine centrale livrant plusieurs points de vente, atelier de découpe bouchère (> 300 couverts/jour). Exige une alimentation triphasée (208–400 V / 3 Ph) |
Takeaway : Pour une cuisine de restauration commerciale préparant plus de 80 couverts par jour, la barre de soudure de
420 mmcouplée à une pompe de21 m³/hconstitue le seuil d’efficacité minimal : elle permet de loger côte à côte deux sachets de200 × 300 mmpar cycle, doublant le débit horaire par rapport à une barre de300 mmqui n’accepte qu’un seul sachet.
Cinétique d’évacuation logarithmique et calcul du temps de cycle réel
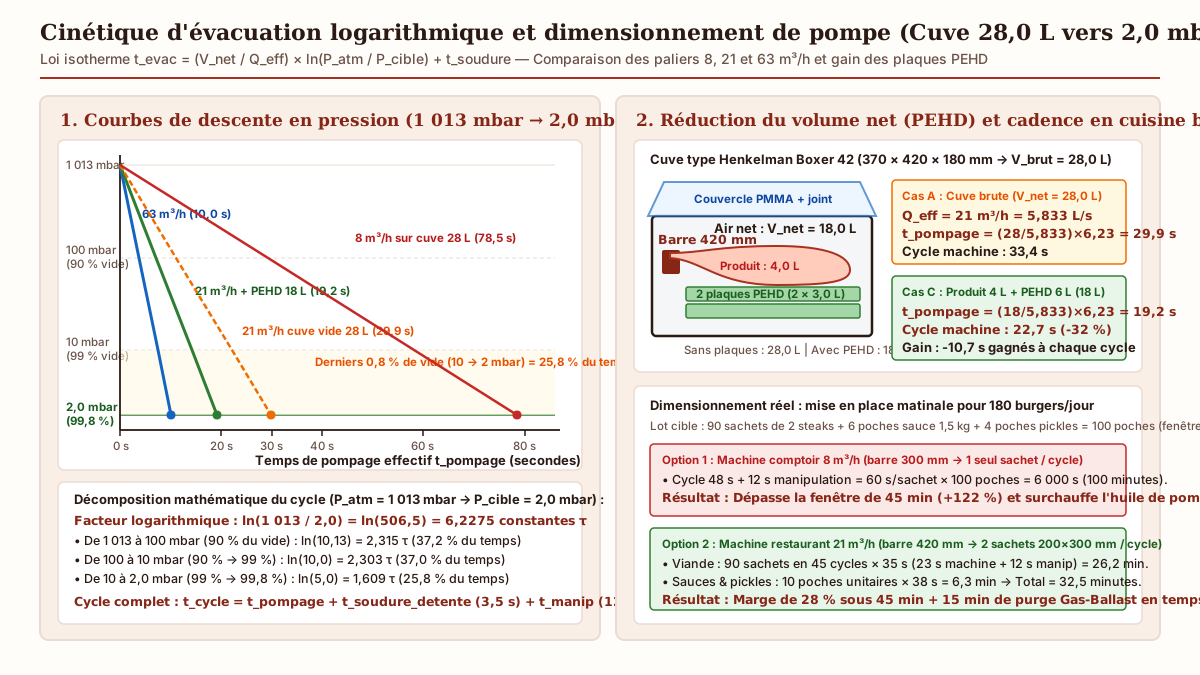
L’évacuation de l’air d’une cloche hermétique par une pompe volumétrique à palettes suit une loi de détente exponentielle isotherme. La durée totale d’un cycle machine t_evac (en secondes, hors manipulation opérateur) est régie par l’équation fondamentale :
t_evac = (V_net / Q_eff) × ln(P_atm / P_cible) + t_soudure_detente
Où chaque paramètre physique se définit comme suit :
V_net: volume d’air libre net dans la cloche (en litresL), égal au volume géométrique brut de la cuve diminué du volume occupé par les aliments et par les plaques de remplissage en polyéthylène haute densité (V_net = V_brut - V_produit - V_plaques_PEHD) ;Q_eff: débit volumique effectif de la pompe en litres par seconde (L/s), converti depuis le débit nominal en mètres cubes par heure selonQ_eff = Q_m3h × (1 000 / 3 600) = Q_m3h / 3,6;P_atm: pression atmosphérique initiale au niveau de la mer (1 013 mbar, soit101,3 kPa) ;P_cible: pression absolue finale programmée dans la cloche (par exemple2,0 mbarpour un vide de conservation de99,8 %,12 mbarpour une sauce froide à4 °C, ou150 mbarpour un steak haché en vide partiel à85 %) ;ln(P_atm / P_cible): rapport logarithmique naturel de compression (ln(1 013 / 2,0) = ln(506,5) = 6,2275constantes de tempsτ = V_net / Q_eff) ;t_soudure_detente: temps incompressible d’impulsion électrique de soudure (1,5 à 2,2 s), de refroidissement sous pression du fil (1,0 s) et d’ouverture de la soupape de remise à l’air (1,0 à 1,8 s), soit typiquement3,5 à 4,5 s.
Exemple de calcul n° 1 : Pompe 21 m³/h contre 8 m³/h et gain des plaques PEHD sur cuve de 28 L
Prenons une cuve de format restaurant standard type Henkelman Boxer 42 présentant des dimensions utiles de 370 × 420 × 180 mm (volume géométrique brut V_brut = 28,0 L), réglée pour atteindre une pression finale P_cible = 2,0 mbar (99,8 % de vide) avec t_soudure_detente = 3,5 s :
- Cas A : Cuve brute quasi vide (
V_net = 28,0 L) avec pompe Busch de21 m³/h(Q_eff = 21 / 3,6 = 5,833 L/s) :- Constante de temps :
τ = 28,0 L / 5,833 L/s = 4,800 s - Temps de pompage :
t_pompage = 4,800 s × ln(1 013 / 2,0) = 4,800 × 6,2275 = 29,9 s - Cycle machine total :
t_evac = 29,9 s + 3,5 s = 33,4 s
- Constante de temps :
- Cas B : Même volume de cuve (
V_net = 28,0 L) équipé d’une petite pompe de8 m³/h(Q_eff = 8 / 3,6 = 2,222 L/s) :- Constante de temps :
τ = 28,0 L / 2,222 L/s = 12,601 s - Temps de pompage :
t_pompage = 12,601 s × 6,2275 = 78,5 s - Cycle machine total :
t_evac = 78,5 s + 3,5 s = 82,0 s(soit un cycle 2,45 fois plus long qui bloque le poste de préparation).
- Constante de temps :
- Cas C : Pompe de
21 m³/h(5,833 L/s) avec4,0 Lde produit et deux plaques de remplissage en PEHD de3,0 Lchacune (V_net = 28,0 - 4,0 - 6,0 = 18,0 L) :- Constante de temps réduite :
τ = 18,0 L / 5,833 L/s = 3,086 s - Temps de pompage :
t_pompage = 3,086 s × 6,2275 = 19,2 s - Cycle machine total :
t_evac = 19,2 s + 3,5 s = 22,7 s(soit un gain net de10,7 secondespar cycle, réduisant de 32 % le temps de pompage uniquement en laissant les plaques PEHD dans le fond de la cuve).
- Constante de temps réduite :
Pourquoi les derniers millibars absorbent le quart du temps de cycle
La nature logarithmique de la vidange explique pourquoi l’indicateur de vide descend très vite de 0 % à 90 % puis semble stagner au-dessus de 99 % :
- Descendre de
1 013 mbarà100 mbar(90,1 %de vide, extraction des9/10de la masse d’air) requiertln(10,13) = 2,315 τ(37,2 %du temps de pompage) ; - Descendre de
100 mbarà10 mbar(99,0 %de vide) requiertln(10) = 2,303 τsupplémentaires (37,0 %du temps) ; - Descendre de
10 mbarà2,0 mbar(les derniers0,8 %de vide) exige encoreln(5) = 1,609 τ, soit 25,8 % du temps total de pompage (1,609 / 6,2275).
Règle d’ingénierie (Rule of Thumb) : Sur les préparations de mise en place quotidienne consommées dans les 48 à 72 heures (légumes tranchés, sauces froides, marinades minute), arrêter le cycle à 8 ou 10 mbar (99,0 à 99,2 % de vide) au lieu de 2,0 mbar économise 25 % du temps de pompage à chaque cycle sans altérer la tenue organoleptique à court terme. Réserver la consigne de 2,0 mbar aux viandes sous vide destinées à une conservation longue en chambre froide (0 à +2 °C) ou à la congélation sans brûlure de givre.
Thermodynamique des liquides sous vide : pourquoi une sauce tiède bout dès 42,5 mbar
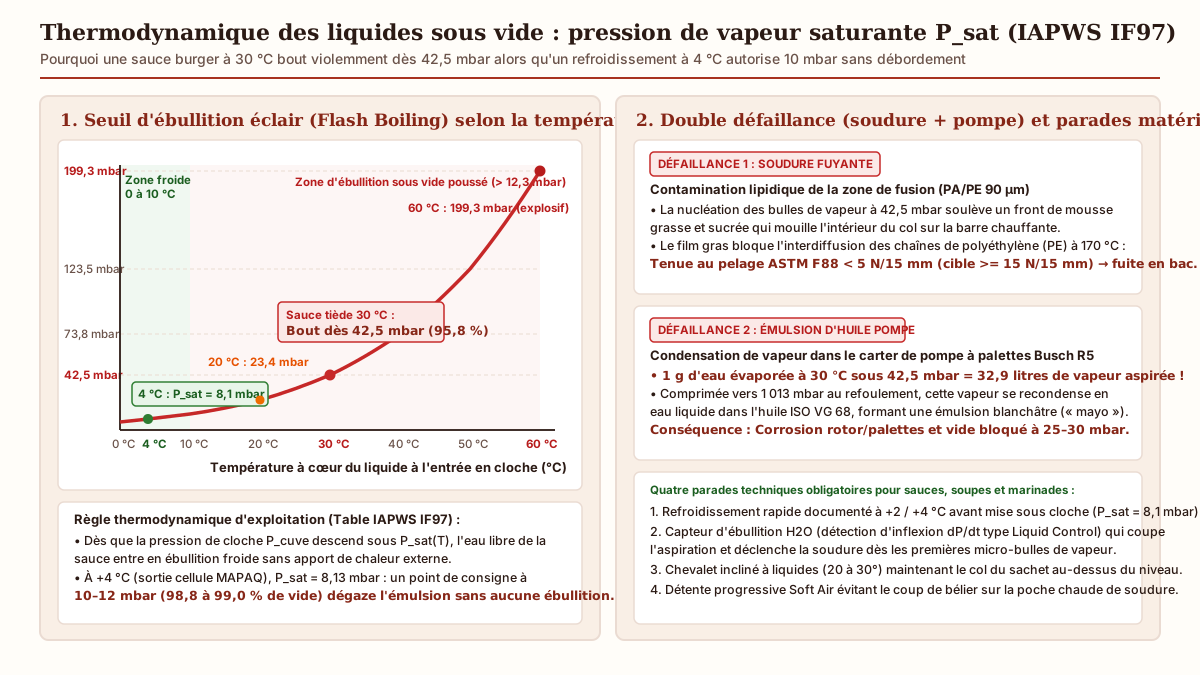
Le premier mode de défaillance (dominant failure mode et leakage root cause) observé sur une machine sous vide professionnelle en restauration est la mise sous cloche de sauces, fonds bruns, soupes ou saumures encore tièdes. En physique des fluides, la température d’ébullition de l’eau dépend directement de la pression absolue qui s’exerce à sa surface : dès que la pression de la cloche P_cuve franchit à la baisse la pression de vapeur saturante P_sat(T), l’eau libre de la sauce se transforme brusquement en vapeur dans toute la masse du liquide (flash boiling), sans aucun apport de chaleur externe.
Les valeurs de référence de la formulation internationale IAPWS IF97 fixent les seuils critiques d’ébullition en fonction de la température à cœur de la préparation :
| Température du liquide à l’entrée en cloche | Pression de vapeur saturante P_sat (IAPWS IF97) | Pourcentage de vide correspondant (base 1 013 mbar) | Comportement physique dans la cloche et consigne opérateur |
|---|---|---|---|
| 0 °C (Glace fondante / poisson sur glace) | 6,11 mbar (0,611 kPa) | 99,40 % | Plafond physique absolu pour une phase aqueuse liquide : descendre sous 6,1 mbar provoque l’ébullition ou la sublimation à 0 °C |
| +4 °C (Sortie cellule de refroidissement / cible MAPAQ) | 8,13 mbar (0,813 kPa) | 99,20 % | Zone optimale de conditionnement liquide : un arrêt programmé entre 10 et 12 mbar (98,8 à 99,0 % de vide) dégaze la sauce sans aucune ébullition |
| +10 °C (Limite haute fin de refroidissement rapide ANSES) | 12,28 mbar (1,228 kPa) | 98,79 % | Départ d’ébullition dès 12,3 mbar. Impose une consigne de soudure >= 15 à 18 mbar en l’absence de capteur de détection de vapeur H2O |
| +20 °C (Température ambiante d’atelier climatisé) | 23,39 mbar (2,339 kPa) | 97,69 % | Ébullition franche dès 23,4 mbar. Impossible d’atteindre un vide de conservation standard (< 15 mbar) sans expansion de mousse dans le sac |
| +30 °C (Sauce tiède ou cuisine chaude en coup de feu) | 42,46 mbar (4,246 kPa) | 95,81 % | Ébullition éclair dès 42,5 mbar : sur une machine réglée par minuterie (30 s), la sauce bout violemment pendant plus de 12 secondes avant la soudure |
| +60 °C (Sortie de cuisson / maintien au bain-marie) | 199,3 mbar (19,93 kPa) | 80,33 % | Interdiction absolue en cloche standard : ébullition explosive dès 200 mbar, projection sur le dôme PMMA et saturation immédiate de la pompe |
Double défaillance : contamination du joint (seal contamination) et émulsification de l’huile
Conditionner une sauce burger ou une marinade à 25–30 °C sans capteur de point d’ébullition déclenche simultanément deux avaries techniques :
- Contamination du cordon de soudure (
seal contamination) : Lorsque la pression chute sous42,5 mbarà30 °C, la nucléation des bulles de vapeur fait monter un front de mousse chargée de lipides, de protéines et de sucres le long de la paroi interne du sachet. Ce film gras mouille la zone de pincement sur la barre chauffante. Même si le fil Nickel-Chrome porte l’interface à165–180 °C, la pellicule d’huile empêche l’interdiffusion macromoléculaire des chaînes de polyéthylène (PE). Le joint refroidi présente des micro-canaux capillaires dont la force de pelage selon la norme ASTM F88 chute sous 5 N / 15 mm (contre un seuil de sécurité >= 15 à 25 N / 15 mm détaillé dans le guide sur le pot à sauce et le sachet individuel). Les poches fuient dès leur empilement en bac gastronorme ou échouent au test d’émission de bulles sous vide ASTM D3078. - Condensation de vapeur et émulsification du carter de pompe Busch R5 :
D’après la loi des gaz parfaits appliquée à la vapeur d’eau saturante à
30 °C(P_sat = 4 246 Pa, masse molaireM = 18,015 g/mol), un seul gramme d’eau liquide qui s’évapore hors de la sauce occupe un volume de vapeur de 32,9 litres à42,5 mbar(V = (n × R × T) / P). Ce volume massif de vapeur d’eau est aspiré directement dans le cylindre de la pompe à palettes. Lorsque les palettes compriment ce gaz vers1 013 mbarpour l’évacuer par la soupape de refoulement, la pression partielle d’eau dépasse la pression de saturation à la température interne de la pompe : la vapeur se recondense en eau liquide dans le carter d’huile. L’huile se transforme en émulsion blanchâtre (« mayonnaise »), perd sa portance hydrodynamique, corrode les portées en fonte et en acier du rotor, et plafonne le vide limite de la machine autour de25 à 30 mbar.
Quatre parades matérielles et opératoires pour les préparations liquides
- Refroidissement préalable obligatoire à
+2 °C / +4 °Cen cellule de refroidissement rapide avant toute entrée en cloche, conformément à la répartition des rôles décrite pour la cuisine centrale et le conditionnement ; - Capteur de point d’ébullition (
Liquid Controlchez Henkelman / détectiondP/dtchez Multivac) : un transducteur de pression absolue surveille la dérivée seconde de la pression et détecte l’inflexion caractéristique provoquée par le dégagement de vapeur d’eau, coupant instantanément l’aspiration pour déclencher la soudure avant toute montée de mousse ; - Chevalet incliné à liquides (
insert incliné à 20–30°ou porte-sachet magnétique) : maintient le col du sachet surélevé par rapport au fond de la cuve et évite l’écoulement gravitaire vers la barre chauffante ; - Détente progressive (
Soft Air) : réintroduit l’air atmosphérique par une électrovanne secondaire à passage calibré pendant2 à 5 secondesavant l’ouverture principale afin d’éviter le coup de bélier mécanique sur la poche de liquide.
Géométrie des barres de soudure, structure des sachets PA/PE et maintenance préventive
La fiabilité de la fermeture et la longévité de la pompe reposent sur l’adéquation entre le profil du fil chauffant, la structure multicouche du sachet et le protocole d’entretien hebdomadaire.
1. Trois architectures de fils chauffants Nickel-Chrome (NiCr 80/20)
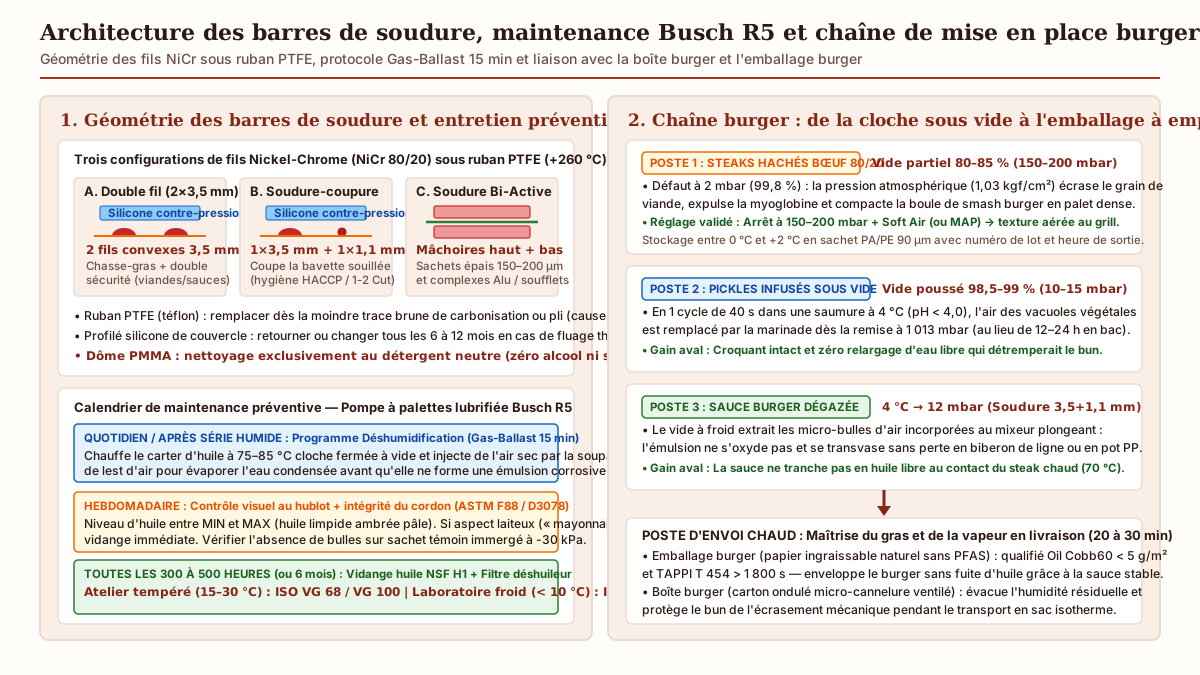
Sur les machines professionnelles de type Henkelman Boxer / Marlin et Multivac Baseline / Série C, la barre de soudure se décline en trois géométries d’impulsion électrique isolées par un ruban en tissu de verre imprégné de PTFE (téflon haute température, résistant jusqu’à +260 °C) et pressées contre un profilé en caoutchouc silicone logé dans le couvercle :
- Double soudure convexe (
Double Seal : 2 × 3,5 mm) : Deux fils parallèles à section semi-circulaire bombée de3,5 mmde largeur, espacés de3 à 4 mm. Contrairement à un ruban plat de8 mm, le profil convexe concentre la pression mécanique spécifique (N/mm²) sur l’axe médian du fil, ce qui chasse latéralement les micro-gouttelettes d’eau ou de graisse hors de la zone de fusion (« effet chasse-gras »). Le second fil parallèle assure une redondance complète si une particule d’épice se loge sur le premier cordon. - Soudure-coupure (
Cut-Off / Trennnaht : 1 × 3,5 mm + 1 × 1,1 mm) : Associe un fil de soudure convexe de3,5 mm(côté aliment) à un fil rond fin de1,1 mm(côté ouverture du sac) qui fond et sectionne la couche polymère. L’opérateur détache sans ciseaux la bavette excédentaire du sachet (« queue de sac ») dès l’ouverture du couvercle. En supprimant le rebord externe où stagnent le jus de viande ou les gouttes de sauce, cette configuration prévient la contamination croisée des grilles en chambre froide. Sur la variante 1-2 Cut-Off, deux potentiomètres ou paramètres numériques indépendants règlent séparément le temps de chauffe du fil de soudure (ex. 1,8 s) et celui du fil de coupe (ex. 1,2 s) pour s’adapter aux films épais sans brûler le ruban PTFE. - Soudure bi-active (
Bi-Active Seal : mâchoire supérieure + mâchoire inférieure chauffantes) : Remplace la contre-barre silicone passive par une seconde barre chauffante opposée. Cet apport thermique symétrique sur les deux faces est indispensable pour sceller les sachets très épais (>= 150 à 200 μm), les sachets à soufflets latéraux (où 4 épaisseurs de film se superposent aux plis) et les complexes barrières aluminium (PET / Alu / PE).
2. Choix du sachet sous vide : PA/PE conservation contre OPA/PE cuisson (Cook-in)
| Famille de sachet sous vide | Structure multicouche typique | Plage thermique autorisée | Perméabilité à l’oxygène (OTR à 23 °C, 0 % HR) | Applications en cuisine et points de contrôle |
|---|---|---|---|---|
| PA/PE standard 90 μm (conservation) | 20 μm Polyamide (PA externe barrière) / 70 μm Polyéthylène (PE interne scellant) | -20 °C à +70 °C (+85 °C en maintien court ; interdit en ébullition prolongée) | 30 à 50 cm³ / (m² · 24 h · atm) | Couvre 80 % des besoins de mise en place : viandes désossées, fromages, légumes, sauces burger froides et pickles |
| PA/PE renforcé 120 à 150 μm (anti-perforation) | 30 μm PA / 90 à 120 μm PE haute ténacité | -30 °C à +70–85 °C | 20 à 35 cm³ / (m² · 24 h · atm) | Pièces de boucherie avec os saillants, côtes, crustacés ou produits surgelés à arêtes vives |
Sachet cuisson Cook-in 80 à 95 μm (OPA/PE ou PA/PE réticulé) |
15 μm Polyamide biorienté (OPA) / 75 μm PE haute densité ou mLLDPE (OPA/PP pour autoclave +121 °C) | -40 °C à +100 °C (ou +115 °C selon fiche technique fournisseur) | <= 25 à 35 cm³ / (m² · 24 h · atm) | Cuisson basse température au thermoplongeur ou four vapeur (55 à 95 °C pendant 1 à 48 h) et pasteurisation après scellage |
3. Protocole d’entretien préventif : programme Gas-Ballast, huile NSF H1 et dôme PMMA
Une pompe à palettes lubrifiée Busch R5 atteint une durée de vie supérieure à 10 ans à condition d’appliquer trois gestes de maintenance préventive :
- Programme quotidien de déshumidification (
Pump Conditioning / Gas-Ballast 15 min) : Après chaque service comportant des produits humides, fermer le couvercle à vide et lancer le programme de conditionnement de pompe pendant 15 minutes. La pompe tourne en continu jusqu’à porter sa température de fonctionnement entre 75 °C et 85 °C tandis que la soupape de lest d’air (gas ballast) injecte un filet d’air sec dans la chambre de compression. L’humidité piégée dans l’huile s’évapore et s’échappe par l’échappement avant de pouvoir corroder les palettes ou le cylindre. - Sélection de viscosité et vidange de l’huile alimentaire NSF H1 (
300 à 500 heures) : Utiliser exclusivement une huile certifiée NSF H1 (contact alimentaire fortuit). Dans une cuisine à température ambiante (15 °C à 30 °C), employer un grade ISO VG 68 ou ISO VG 100 (type Busch VSB 068 / VSB 100 synthétique PAO ou huile blanche alimentaire ISO VG 68). Lorsque la machine est installée en permanence dans un laboratoire réfrigéré ou une chambre froide (< 10 à 12 °C), basculer obligatoirement sur un grade fluide ISO VG 32 (type Busch VSB 032) : une huile VG 68 ou VG 100 figée à+4 °Coppose un couple résistant excessif au démarrage qui fait disjoncter le moteur électrique ou casse les palettes à froid. Vidanger toutes les 300 à 500 heures (ou tous les 6 mois) et remplacer le filtre séparateur de brouillard d’huile (exhaust demister filter) toutes les 500 à 1 000 heures. - Entretien du dôme transparent en PMMA (polyméthacrylate de méthyle) :
Lorsque la cloche est à
2 mbar, la pression atmosphérique exerce une charge mécanique verticale de 10 130 N/m² (1,03 tonne par mètre carré) sur le couvercle en acrylique PMMA. Ne jamais nettoyer le couvercle PMMA avec un produit contenant de l’alcool (éthanol, isopropanol), des solvants ou des dégraissants alcalins chlorés : ces agents chimiques induisent un faïençage par contrainte (stress crazing), faisant apparaître un réseau de micro-fissures sur les rayons de pliage qui peut provoquer l’implosion du dôme sous vide. Nettoyer uniquement à l’eau tiède additionnée d’un détergent neutre doux avec une lavette microfibre non abrasive.
Intégration en restauration burger : de la mise en place sous vide à la boîte burger
Dans une enseigne de burgers artisanaux ou une cuisine centrale livrant plusieurs comptoirs urbains, la machine sous vide professionnelle structure la mise en place froide en amont, tandis que la boîte burger (boite burger) et l’emballage burger en papier ingraissable prennent le relais au poste d’envoi chaud. La qualité finale du burger livré après 25 minutes de trajet dépend directement de la précision des réglages de vide sur les trois composants préparés le matin :
- Steaks hachés façonnés ou boules de smash burger (
100 à 180 g, bœuf80/20) : vide partiel à80–85 %(150 à 200 mbar) : Tirer un vide poussé de99,8 %(2 mbar) sur de la viande hachée crue constitue une erreur technique fréquente : lors de la remise à l’air à1 013 mbar, la compression mécanique de1,03 kgf/cm²écrase le réseau de fibres musculaires et de graisse, expulse l’exsudat protéique à la surface et compacte la viande en un palet dense et caoutchouteux à la cuisson. En programmant un arrêt partiel du vide entre80 % et 85 %(150 à 200 mbar) couplé à la détente progressiveSoft Air(ou une injection de gaz compensateur MAP), le sachet immobilise les portions sans comprimer le grain du haché. Chaque lot est étiqueté avec l’heure de sortie et le numéro de fiche, suivant la rigueur documentaire exposée pour la boulangerie en petite série, puis stocké entre0 °C et +2 °C. - Pickles d’oignons rouges et de concombres en infusion rapide sous vide (
10 à 15 mbar) : En immergeant les rondelles de concombre ou d’oignon rouge dans une saumure vinaigrée froide (pH < 4,0,+4 °C) et en tirant le vide à10–15 mbar(98,5 à 99 %) pendant un cycle de40 secondes, l’air logé dans les poches intercellulaires du végétal se dilate et s’échappe. Dès que la cloche revient à1 013 mbar, la pression atmosphérique pousse la marinade acide au cœur des tissus végétaux en quelques secondes (remplaçant12 à 24 heuresde macération passive en bac). Les pickles infusés à froid gardent leur paroi cellulaire intacte et relarguent beaucoup moins d’eau libre au contact du steak chaud : le pain (bun) conserve son moelleux sans se détremper dans la boîte burger pendant la livraison. - Sauces burger maison émulsionnées (sauce secrète, mayonnaise fumée, relish) dégazées à
+4 °C(12 à 15 mbar) : L’émulsification d’une sauce au mixeur plongeant incorpore des millions de micro-bulles d’air qui accélèrent l’oxydation des graisses et favorisent le déphasage thermique. Un passage en cloche à+4 °Cen pochePA/PE 90 μmde1,5 kg(scellée avec barre soudure-coupure3,5 + 1,1 mmà12 mbar) extrait cet air dissous et densifie l’émulsion. En service, il suffit de couper un coin de la poche propre pour remplir les biberons de ligne (squeeze bottles) ou de doser la préparation vers les godets individuels selon le protocole des sauces en portion individuelle. Parce que l’émulsion dégazée est thermiquement plus stable, elle ne tranche pas en huile libre lorsqu’elle touche le steak et le fromage fondus à70 °C. Cela évite de saturer prématurément l’emballage burger en papier ingraissable naturel (qualifié par un indice d’absorption Oil Cobb60 < 5 g/m² et une résistance TAPPI T 454 > 1 800 s, selon les mêmes critères normés que le sachet viennoiserie et boulangerie anti-gras) et prévient les taches de gras sous la boite burger en carton ondulé.
Exemple de calcul n° 2 : Dimensionnement de la mise en place pour 180 burgers par jour
Un restaurant servant 180 burgers par jour réalise chaque matin, dans une fenêtre de mise en place maximale de 45 minutes avant l’ouverture, le conditionnement de :
180 portions de bœuf hachéréparties par sachets de 2 unités (200 × 300 mm), soit 90 sachets de viande ;6 poches de 1,5 kgde sauce burger maison (300 × 400 mm) ;4 poches de 1,0 kgde pickles infusés minute (300 × 400 mm), soit 100 poches au total.
Calculons le temps réel requis en intégrant le temps de manipulation opérateur (t_manip = 12 s par cycle pour ouvrir le dôme, retirer les poches scellées, positionner les nouvelles poches et lisser leur col sur la barre) :
- Option 1 : Machine de comptoir
8 m³/h(1 barre de300 mmacceptant1 seul sachetpar cycle) :- Durée d’un cycle complet :
t_machine (48 s) + t_manip (12 s) = 60 s par sachet - Temps total pour
100 poches:100 × 60 s = 6 000 s = 100 minutes(1 h 40 minde fonctionnement ininterrompu, dépassant de 122 % la fenêtre de 45 minutes et provoquant la surchauffe de l’huile de pompe).
- Durée d’un cycle complet :
- Option 2 : Machine restaurant
21 m³/htype Boxer 42 (1 barre de420 mmacceptant2 sachets de 200 × 300 mmpar cycle, avec 2 plaques PEHD) :- Série des
90 sachets de viande(2 sachets/cycle=45 cycles, vide partiel150 mbaratteint ent_machine = 14 s+t_manip = 12 s=26 s/cycle, ou23 s + 12 s = 35 s/cycleen vide poussé) : retenons de manière conservatrice35 s/cycle × 45 cycles = 1 575 s = 26,25 minutes; - Série des
10 grandes poches unitairesde sauce et pickles (1 poche 300 × 400 mm / cycle=10 cyclesà26 s machine + 12 s manip = 38 s/cycle) :10 × 38 s = 380 s = 6,33 minutes; - Temps total effectif :
26,25 + 6,33 = 32,6 minutes(soit une marge de sécurité de 28 % sous la fenêtre de 45 minutes, laissant le temps de lancer les15 minutesdu programme automatiqueGas-Ballasten temps masqué pendant le nettoyage du poste).
- Série des
Lorsque le volume quotidien dépasse 400 à 500 portions en cuisine centrale et que l’écrasement du film souple devient limitant pour la présentation en vitrine libre-service, le calcul de cadence bascule vers l’operculage rigide détaillé dans les guides sur la thermoscelleuse de barquette semi-automatique ou en ligne MAP et la barquette alimentaire scellable en PP ou CPET.
Cadre réglementaire et maîtrise sanitaire (MAPAQ, Règlement CE 852/2004, UE 10/2011)
L’exploitation d’une machine sous vide professionnelle en restauration ou en atelier alimentaire s’inscrit dans trois obligations documentaires strictes visant à prévenir la prolifération des bactéries anaérobies et la migration chimique des films plastiques :
- Barèmes de refroidissement rapide avant mise sous vide (MAPAQ Québec et Règlement CE n° 852/2004) :
- Au Québec (MAPAQ, Règlement sur les aliments, RLRQ, c. P-29, r. 1 et Guide des bonnes pratiques d’hygiène et de salubrité alimentaires) : toute préparation cuite destinée au conditionnement sous vide doit subir un refroidissement rapide mesuré à cœur permettant d’abaisser sa température de +60 °C à +21 °C en moins de 2 heures, puis de +21 °C à +4 °C (ou moins) en moins de 4 heures supplémentaires (soit 6 heures au total maximum), suivi d’un maintien continu au froid entre 0 °C et +4 °C.
- En France et dans l’Union européenne (Règlement CE n° 852/2004 et recommandations ANSES / DGAL) : la descente thermique en cellule de refroidissement rapide doit amener le cœur du produit de +63 °C à +10 °C en moins de 2 heures, avant mise sous vide et stockage entre 0 °C et +3 °C. Pour les denrées peu acides (
pH > 4,6) et humides (aw > 0,94), le maintien strict sous +3,0 °C à +3,3 °C constitue la barrière thermique essentielle contre la croissance et la toxinogenèse des souches psychrotrophes non protéolytiques de Clostridium botulinum en atmosphère privée d’oxygène.
- Traçabilité par lot et étiquetage unitaire de chaque sachet : Chaque poche sortant de la cloche reçoit immédiatement une étiquette résistante à l’humidité mentionnant la désignation exacte de la préparation, la température mesurée à la fermeture, la date et l’heure du conditionnement, le numéro de lot interne ainsi que la date limite d’utilisation secondaire fixée par le plan de maîtrise sanitaire de l’établissement.
- Conformité des sachets au contact alimentaire (Santé Canada Titre 23 et Règlement UE n° 10/2011) :
En vertu du Titre 23 du Règlement sur les aliments et drogues (Santé Canada, article B.23.001) et du Règlement (UE) n° 10/2011 (article 12, limite de migration globale <= 10 mg/dm²), l’exploitant conserve au classeur sanitaire les fiches techniques et déclarations de conformité des bobines ou sachets
PA/PEetOPA/PE. Ces documents doivent attester la qualification du film avec le Simulant B (acide acétique à 3 %) pour les marinades et pickles (pH < 4,5) ainsi qu’avec le Simulant D2 (huile végétale) pour les viandes et sauces grasses, au couple exact de temps et de température d’utilisation (stockage froid<= 40 °Cou cuisson sous vide70 °C à 100 °C), selon les principes généraux synthétisés dans la rubrique Emballage alimentaire.