En étiquetage alimentaire, déposer une étiquette ou imprimer une date limite zone scellage sur le rebord d’une barquette operculée ou sur la nervure d’un sachet souple compromet simultanément l’étanchéité de l’emballage et la lecture optique des codes. Découpler la zone de marquage du cordon de thermoscellage évite de poser l’étiquette sur la soudure, où selon Wolf-Packing les étiquettes se décollent lors du convoyage, de la palettisation et des vibrations de transport.
Au sein de la rubrique Emballage alimentaire, ce dossier détaille les règles géométriques, thermiques et réglementaires qui gouvernent la pose des étiquettes et le codage de datation en atelier. Le choix de l’équipement de fermeture est analysé dans notre comparatif sur la thermoscelleuse de barquette semi-automatique ou ligne MAP, l’accord entre pellicule et support figure dans le guide du film alimentaire professionnel de scellage, la tenue thermique des contenants est précisée dans le dossier sur la barquette alimentaire scellable et l’organisation des postes de travail est décrite dans la page cuisine centrale et conditionnement.
Pourquoi la zone de soudure dégrade la lecture optique et l’herméticité
Lorsqu’une étiquette chevauche une soudure longitudinale, un soufflet ou le rebord périphérique d’une barquette, le relief mécanique déforme le support tandis que la surépaisseur interrompt le contact de la mâchoire de scellage.
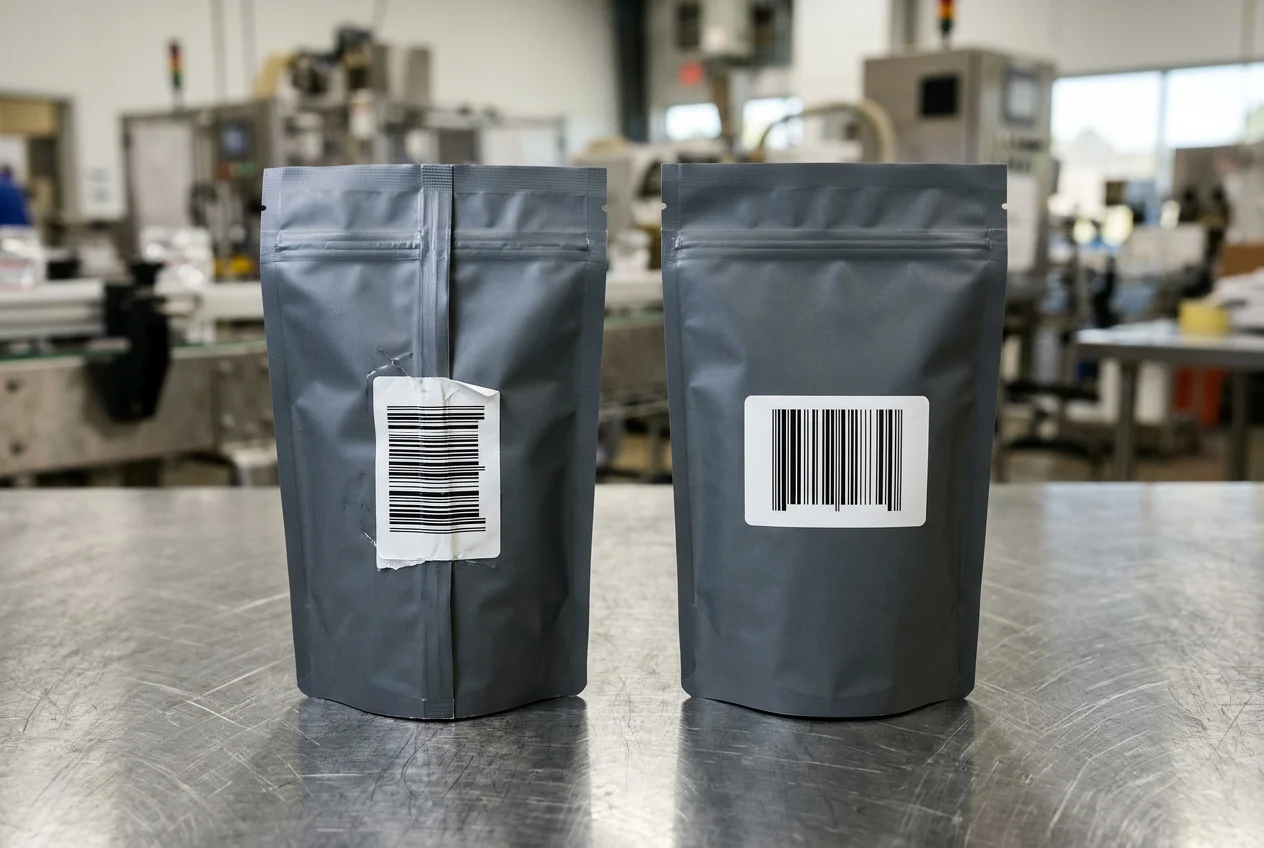
- Selon le guide de Wolf-Packing sur l’étiquetage des sachets, un positionnement au centre avant atteint une fiabilité de lecture optique de 92 à 96 % sur tous les types de sacs, surpassant nettement les zones de soudure et de soufflet qui plafonnent à 45 à 52 %, bien en dessous du seuil minimal GS1 de 85 %.
- Par format de sac selon Wolf-Packing, la pose sur le soufflet ou le fond d’un sachet stand-up n’atteint que 52 % de fiabilité de lecture (soit 37 % sous le seuil GS1), la pose sur la soudure latérale d’un sac plat plafonne à 48 % et la pose sur la soudure de fond d’un sachet coussin tombe à 45 %, toutes ces zones de soudure demeurant sous le seuil minimal acceptable GS1 de 85 %.
- En durabilité de manutention d’entrepôt selon Wolf-Packing, les zones situées au centre avant obtiennent un score de 7 à 8 sur 10, tandis que les zones de soudure n’obtiennent que 3 à 5 sur 10 car les étiquettes posées sur les soudures, les soufflets ou les zones de friction se décollent lors du convoyage, de la palettisation et des vibrations de transport.
- Dans une étude de cas documentée par Wolf-Packing, la pose d’une étiquette de code-barres sur une soudure dorsale présentant une nervure surélevée de 3 mm a limité la qualité au grade ISO C et le taux de lecture au premier passage à 79 % à cause de l’effet d’ombre interprété comme des vides, alors que le déplacement au centre avant a permis d’atteindre le grade ISO B et un taux de lecture au premier passage de 97 %.
- Le gain mesuré sur le taux de lecture au premier passage lors du retrait de l’étiquette hors de la nervure dorsale atteint ainsi 97 % - 79 % = 18 %.
Intégrité du rebord de barquette et détection des micro-canaux de fuite
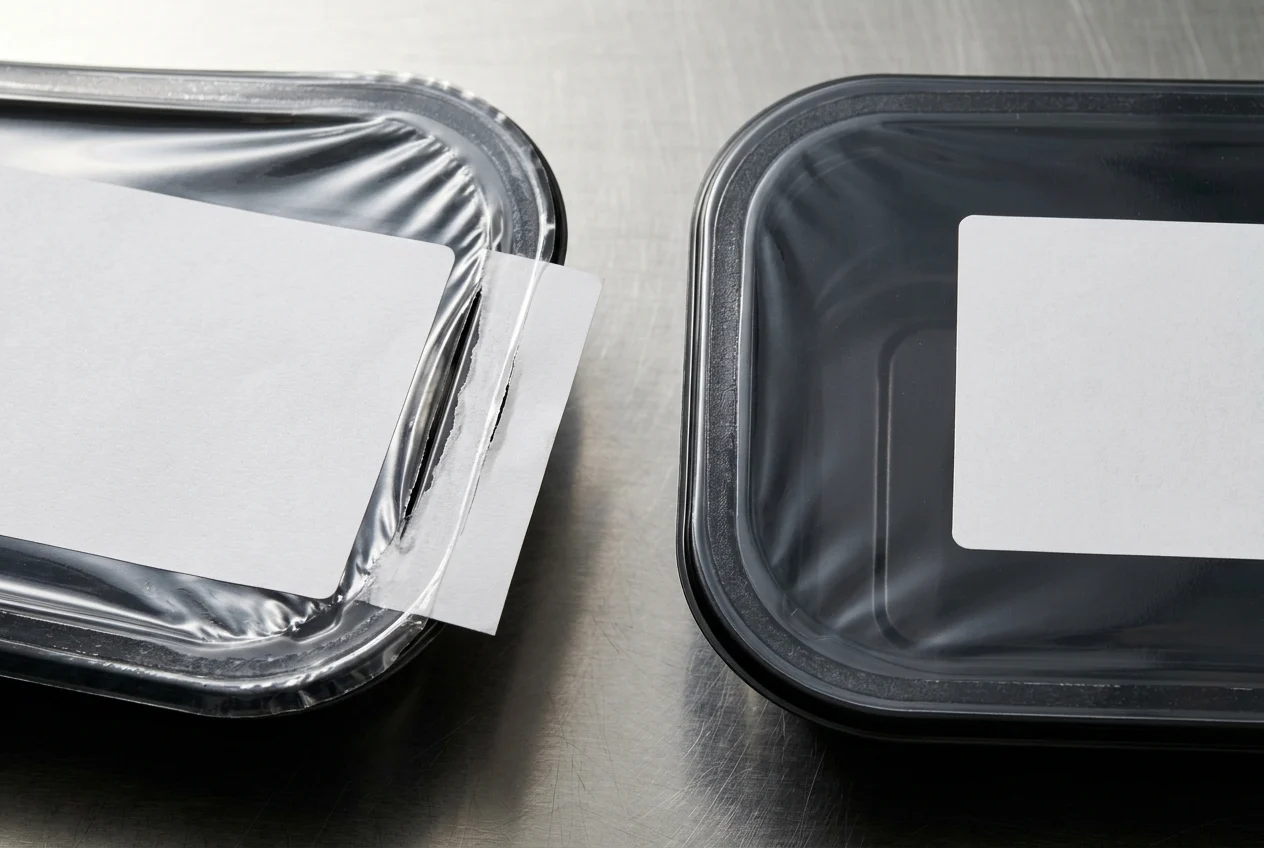
Sur une barquette rigide operculée, le rebord supérieur constitue une surface d’étanchéité critique qui ne tolère ni corps étranger ni débordement de papier ou d’adhésif :
- D’après le guide d’ingénierie de scellage de RTG Packaging, des largeurs de rebord de 6 à 10 mm sont courantes sur les barquettes de repas préparés, et le maintien d’un franc-bord de 10 à 15 mm entre la surface du produit et le dessous du rebord empêche la sauce d’atteindre la zone de scellage pendant le transport vers la station de fermeture.
- Selon RTG Packaging, même un film d’huile de quelques microns d’épaisseur sur le rebord peut empêcher l’adhésion sur une partie du périmètre de soudure, et les températures de scellage typiques des barquettes operculées se situent entre 300 et 400 °F avec des temps de maintien compris entre 0,6 et 1,5 seconde.
- La méthode d’essai standard ASTM F1886, présentée par Applus+ Keystone Compliance, détermine l’intégrité des soudures des emballages souples par inspection visuelle et couvre la détection de canaux dans la soudure jusqu’à une largeur de 0.003 in à une distance d’inspection comprise entre 12 et 18 in sur les emballages comportant au moins une face transparente.
- L’annexe de la norme d’essai de soudure ASTM F-1886 répertorie parmi les causes de défauts le désalignement de l’emballage par rapport à la barre ou au plateau de scellage, les impuretés qui s’interposent dans le matériau de scellage, le sur-scellage ainsi que les déchirures, microperforations, plis, craquelures, replis et canaux.
- Selon AMETEK MOCON, la méthode standard d’essai d’étanchéité par déclin de pression ASTM F2095 pour emballages souples avec ou sans plaques de retenue consiste à gonfler l’emballage à une pression prédéterminée (typiquement de 10 à 30 % de sa pression d’éclatement) et permet de détecter des trous ou des canaux dans les soudures jusqu’à une taille de fuite démontrée de 12,7 µm.
Exigences canadiennes et québécoises de lisibilité et de datation
Visibilité, contraste et hauteur minimale des caractères (ACIA : RAD et RSAC)
Les textes de l’Agence canadienne d’inspection des aliments encadrent la lisibilité, le maintien physique de l’étiquette jusqu’à la vente et la taille minimale des caractères :
- Au titre de l’article A.01.016 du Règlement sur les aliments et drogues (RAD) et de l’article 208 du Règlement sur la salubrité des aliments au Canada (RSAC), tout renseignement obligatoire devant figurer sur l’étiquette d’un aliment, qu’il soit emballé ou non, doit être clairement présenté, bien en vue et facilement visible et lisible.
- Selon l’ACIA, du texte de couleur sur un fond d’une couleur semblable ainsi que des lettres inscrites à l’aide d’un tampon ou par gaufrage sur du carton ou du plastique lorsqu’il n’y a pas de contraste peuvent être considérés comme ne satisfaisant pas aux exigences de lisibilité.
- Sauf indication contraire, les renseignements obligatoires que les étiquettes d’aliments de consommation préemballés doivent porter en application de la Loi sur la salubrité des aliments au Canada (LSAC) et du RSAC doivent figurer en caractères dont la hauteur est d’au moins 1,6 mm (1/16 pouce) selon les articles 210(1), 210(2) et 211 du RSAC.
- Pour les très petits emballages dont la principale surface exposée mesure 10 centimètres carrés (1,55 pouce carré) ou moins, les renseignements exigés selon la partie 11 du RSAC, autres que les renseignements numériques de la déclaration de la quantité nette, doivent figurer en caractères d’au moins 0,8 mm (1/32 pouce) en vertu du paragraphe 210(3) du RSAC.
- Selon le tableau de l’annexe 6 du RSAC (article 229 du RSAC), la hauteur minimale des caractères des renseignements numériques de la quantité nette est de 1,6 mm (1/16 pouce) lorsque la principale surface exposée est inférieure ou égale à 32 cm2 (5 pouces2), et de 3,2 mm (1/8 pouce) lorsqu’elle est supérieure à 32 cm2 (5 pouces2) mais inférieure ou égale à 258 cm2 (40 pouces2).
- Quant au code de lot ou à un autre identifiant unique, cette information doit être clairement présentée et bien en vue sur l’étiquette et être facilement visible et lisible dans des conditions habituelles d’achat et d’utilisation selon l’article A.01.016 du RAD et les articles 203 et 208 du RSAC.
- L’étiquette d’un aliment préemballé doit être apposée ou attachée de telle façon qu’elle le soit encore au moment où il est vendu, et l’étiquette d’un aliment de consommation préemballé doit être apposée en tout ou en partie sur la principale surface exposée selon l’article B.01.004 du RAD et les articles 225 et 227(1) du SFCR.
- Les renseignements obligatoires peuvent être masqués par l’apposition d’une étiquette sur un emballage ou un produit de forme irrégulière, de sorte que ces emballages pourraient ne pas respecter les exigences en matière de lisibilité et d’emplacement énoncées à l’article 208 du RSAC et à l’article A.01.016 du RAD.
Datation bilingue, emplacement des mentions et chaîne du froid
Le format de la date, son emplacement autorisé sur le contenant et les consignes de conservation obéissent à des règles distinctes selon la nature du produit :
- Le Règlement sur les aliments et drogues (RAD) exige que l’étiquette des produits préemballés ayant une durée de conservation de 90 jours ou moins indique la datation et les directives d’entreposage, s’il y a lieu, en vertu de l’article B.01.007 du RAD.
- Selon le paragraphe B.01.007(3) du RAD, les portions individuelles préemballées d’aliments qui sont préparées dans une cuisine centrale (Note de bas de page 1) et vendues au moyen de distributeurs automatiques ou de cantines mobiles (par exemple, des sandwiches) sont exemptées de l’obligation de porter une date limite de conservation ou une date d’emballage.
- Dans l’inscription de la date limite de conservation, l’année figure en premier avec au moins les 2 derniers chiffres selon l’alinéa B.01.007(4)b) du RAD, suivie des symboles bilingues des mois (JA, FE, MR, AL, MA, JN, JL, AU, SE, OC, NO, DE) prescrits au paragraphe B.01.007(5) du RAD, puis du jour du mois indiqué en chiffres selon l’alinéa B.01.007(4)d) du RAD.
- La date limite de conservation peut figurer sur n’importe quelle partie de l’étiquette, incluant le dessous de l’emballage s’il est clairement indiqué ailleurs sur l’étiquette qu’elle figure à cet endroit selon le paragraphe B.01.005(4) du RAD, tandis que la date d’emballage et les directives d’entreposage ne peuvent pas figurer sur le dessous de l’emballage selon le paragraphe B.01.005(1) du RAD.
- La date limite de conservation, la date d’emballage et les termes connexes ne doivent pas être groupés avec la liste des ingrédients selon l’alinéa B.01.008(1)(a), et il est déconseillé d’utiliser les lettres « MA/BB » dans le code de lot afin que les consommateurs ne confondent pas ce code avec une date « meilleur avant ».
- Un aliment peu acide désigne un aliment dont l’un des constituants a un pH supérieur à 4,6 et une activité de l’eau supérieure à 0,85 selon l’article B.27.001 du RAD, et lorsqu’il est réfrigéré ou congelé, les énoncés « Garder réfrigéré » / « Keep Refrigerated » ou « Garder congelé » / « Keep Frozen » sont affichés sur l’espace principal d’affichage selon l’alinéa B.27.002(2)a) du RAD et le paragraphe 48(2) du RSAC.
- Selon le guide du Gouvernement du Québec sur la durée de conservation, pour les produits fabriqués à partir de plusieurs aliments tel un sandwich, l’établissement doit utiliser la date limite la plus rapprochée parmi tous les ingrédients utilisés, et sans étude de durée de conservation, la durée devrait être d’au maximum 7 jours.
Dégagements géométriques et cadence de pose
Pour éviter qu’une étiquette ou une date limite zone scellage n’empiète sur le cordon de soudure, l’atelier doit croiser la marge de retrait aux bords et la tolérance de dépose de l’étiqueteuse.
Zones de silence du code-barres et précision de dépose en ligne
La stabilité dimensionnelle de la pose détermine la distance de sécurité à réserver autour du cordon de soudure :
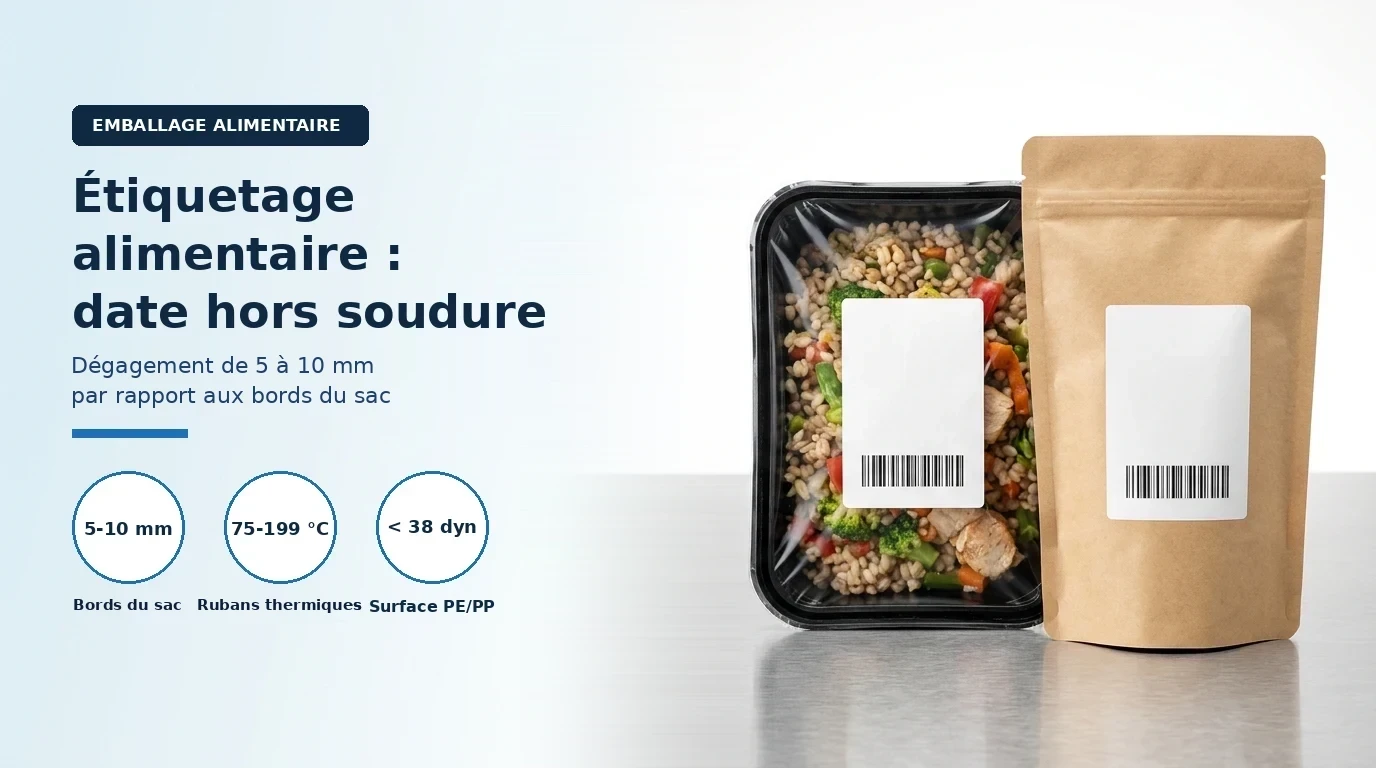
- Pour un code-barres EAN-13 standard selon Wolf-Packing, la zone de silence minimale est de 3,63 mm à gauche et de 2,31 mm à droite (au minimum 10 fois la largeur de la barre la plus étroite des deux côtés), et les étiquettes sur sachets doivent conserver un dégagement minimal de 5 à 10 mm par rapport aux bords du sac.
- Selon Wolf-Packing, les étiqueteuses automatiques fonctionnent à des cadences de 50 à 1 200 contenants par minute avec une précision de pose allant de ±0,2 mm pour les systèmes de vision par IA à ±2 à 3 mm en contrôle manuel, tandis que les lignes à haute vitesse (600+ cpm) exigent une tolérance dimensionnelle d’étiquette de ±0,1 mm.
Rubans transfert thermique (TTO et tête plate) face à la chaleur des mâchoires
Lorsque la date limite et le numéro de lot sont imprimés par transfert thermique directement sur le film d’operculage (codeurs TTO à tête near-edge) ou sur une étiquette rapportée (imprimantes à tête plate), les fiches techniques des rubans indiquent la température de transfert de chaque formulation d’encre.
Le tableau suivant regroupe les spécifications publiées par DNP Imagingcomm America et TSC Printronix Auto ID pour sept rubans transfert thermique :
| Référence et technologie de tête | Famille d’encre | Épaisseur du film de base | Épaisseur d’encre et épaisseur totale | Température de transfert et vitesse |
|---|---|---|---|---|
| DNP V295 (TTO near-edge) | Cire-résine polyvalente | 4,0 ± 0,4 μ | Encre de 1,6 ± 0,4 μ pour une épaisseur totale de 5,6 ± 0,8 μ | Température de transfert de 179 °F / 82 °C |
| DNP V390 (TTO near-edge) | Résine haute vitesse | 4,0 ± 0,4 μ | Encre de 1,4 ± 0,5 μ pour une épaisseur totale de 5,4 ± 0,9 μ | Température de transfert de 344 °F / 173 °C |
| DNP V200 (tête plate) | Cire-résine polyvalente | 4,5 ± 0,3 μ | Encre de 3,1 ± 0,2 μ pour une épaisseur totale de 7,6 ± 0,5 μ | Température de transfert de 188 °F / 87 °C |
| DNP V300 (tête plate) | Résine polyvalente | 4,5 ± 0,4 μ | Encre de 1,3 ± 0,4 μ pour une épaisseur totale de 5,8 ± 0,8 μ | Température de transfert de 390 °F / 199 °C |
| TSC 8550-SWR (transfert thermique) | Cire/résine standard | 4,8 μm | Épaisseur totale de 8,1 μm | Température de transfert d’encre de 185F/85C |
| TSC 8350-HS (transfert thermique) | Cire/résine haute vitesse | 4,8 μm | Épaisseur totale de 8,3 μm | Température de transfert d’encre de 188F/87C et vitesse jusqu’à 18ips |
| TSC 8580-PWR (emballage souple) | Cire/résine premium | 4,8 μm | Épaisseur totale de 8,0 μm | Température de transfert d’encre de 167F/75C |
Écart thermique entre formulations cire-résine et résine pure
La comparaison directe des points de transfert publiés par DNP met en évidence l’écart de température de transfert entre une cire-résine et une résine pure :
- Sur imprimante à tête plate, l’écart de température de transfert entre la résine pure V300 et la cire-résine V200 s’établit à 199 °C - 87 °C = 112 °C.
- Sur codeur TTO near-edge, l’écart de température de transfert entre la résine haute vitesse V390 et la cire-résine V295 atteint 173 °C - 82 °C = 91 °C.
Frontaux et adhésifs pour barquettes PP/PE, condensation et froid négatif
Même lorsqu’une étiquette est correctement centrée hors de la zone de soudure, elle subit la faible tension de surface des polyoléfines, l’humidité de condensation en sortie de refroidissement et les températures négatives de surgélation.
Énergie de surface des polyoléfines, frontaux et essais FINAT
Le choix du couple frontal/adhésif repose sur l’énergie de surface du contenant et sur les essais normalisés de pelage et de tack :
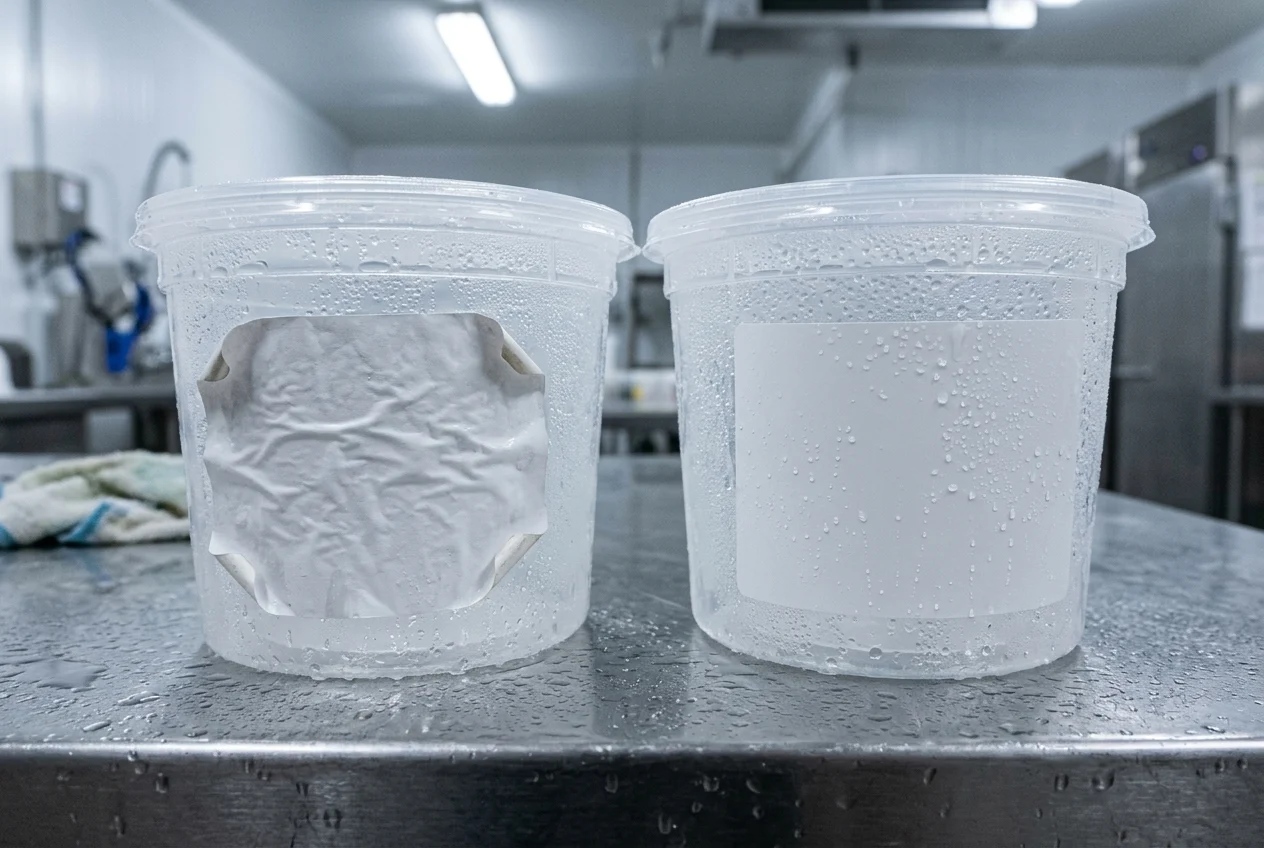
- Comme le précise Wolf-Packing, les contenants en plastique PE/PP à faible énergie de surface (inférieure à 38 dynes/cm) nécessitent des formulations à fort tack car les adhésifs standards se délaminent en quelques jours, et ces adhésifs standards n’adhèrent pas sur des substrats pré-réfrigérés en dessous de 10 °C.
- Dans le comparatif des frontaux d’étiquettes de Wolf-Packing, le papier non couché obtient 10/10 en coût et 9/10 en imprimabilité mais seulement 2/10 en résistance à l’humidité, le papier couché passe à 4/10 en résistance à l’humidité pour 9/10 en imprimabilité, le polypropylène BOPP affiche 8/10 en résistance à l’humidité, 9/10 en flexibilité et 7/10 en rapport coût-performance, et le polyester PET offre une résistance thermique de 150 °C+ ainsi que 9/10 en résistance chimique et à l’abrasion.
- Dans son guide technique, Avery Dennison utilise la méthode d’essai FINAT No. 2 (FTM2) pour mesurer l’adhésion au pelage à un angle de 90° ainsi que la méthode FINAT No. 9 (FTM 9) pour mesurer le tack initial, et précise que le temps de séjour nécessaire pour atteindre l’adhésion finale peut varier de 2 à 24 hours selon les conditions.
- Selon Industrial Physics, l’essai d’adhésion au pelage FINAT FTM 1 (180°) s’effectue à une vitesse de 300 mm par minute sur des bandes de 25 mm de largeur inspectées à 20 minutes puis à 24 hours après l’application, la force moyenne étant mesurée sur une distance de 50 mm et exprimée en Newtons par 25 mm de largeur d’échantillon.
Plages d’application et de service des adhésifs Avery Dennison
Il est essentiel de distinguer la température minimale d’application (au moment où le galet presse l’étiquette sur la barquette) de la température de service (une fois la liaison adhésive établie) :
- Selon Avery Dennison, la plupart des adhésifs standards pour conditions ambiantes présentent une température minimale d’application de +5 °C et résistent en service à des températures allant de -20 C à +80 C.
- Dans la gamme thermofusible au caoutchouc d’usage général d’Avery Dennison, les références S2050N (tack initial ultra élevé, adhésion finale forte), S2025N (tack initial élevé, adhésion finale élevée) et S2010N (tack initial moyen, adhésion finale moyenne) affichent chacune une température minimale d’application de 10 °C et une plage de service de -20 °C à 70 °C.
- Parmi les adhésifs Avery Dennison pour produits réfrigérés, congelés ou stérilisés, les acryliques en émulsion C7501 (tack initial élevé, application dès -40 °C, service de -50 °C à 90 °C) et C7050 (application dès -4 °C, service de -40 °C à 145 °C) côtoient le thermofusible au caoutchouc S2800 (application dès -15 °C, service de -50 °C à 80 °C).
- Pour le froid positif et négatif chez Avery Dennison, l’adhésif thermofusible au caoutchouc C2075F combine un tack initial élevé, une adhésion finale élevée, une température minimale d’application de -20 °C et une plage de service de -50 °C à 70 °C, tandis que l’acrylique en émulsion C2076C associe un tack initial élevé, une adhésion finale moyenne, une pose dès -5 °C et un service de -40 °C à 70 °C.
Protocole de qualification en atelier avant lancement de série
Avant de valider un couple étiquette-opercule en cuisine centrale, le responsable qualité vérifie en ligne la stabilité de dépose, la tenue climatique et l’absence de canal sur le cordon de scellage.
- Le protocole de qualification pré-production décrit par Wolf-Packing comprend des essais à vitesse de ligne pendant 30+ minutes, un conditionnement climatique à 90 % RH et 35 °C pendant 48 hours (avec cycles de gel-dégel pour le surgelé), la vérification d’un grade ISO B minimal sur les codes-barres, un taux de défauts de dépose inférieur à 0,5 % et un taux de défaillance sur le cycle de vie inférieur à 0,1 %.
Le tableau récapitulatif ci-dessous synthétise les six points de contrôle à consigner sur la fiche de poste :
| Point de contrôle | Paramètre technique de référence | Seuil de conformité en atelier |
|---|---|---|
| Dégagement aux bords et zone de silence | Code-barres EAN-13 selon Wolf-Packing | Respecter une zone de silence de 3,63 mm à gauche et de 2,31 mm à droite (au moins 10 fois la dimension X) et un retrait minimal de 5 à 10 mm des bords du sac |
| Géométrie de rebord de barquette | Observation RTG Packaging | Rebord courant de 6 à 10 mm ; franc-bord produit de 10 à 15 mm entre la surface du produit et le dessous du rebord |
| Inspection d’étanchéité du cordon | Contrôle visuel ASTM F1886 sur face transparente | Vérifier l’absence de canal jusqu’à 0.003 in de largeur à une distance d’inspection comprise entre 12 et 18 in |
| Hauteur minimale des caractères | Articles 210(1), 210(2) et 211 du RSAC selon l’ACIA | Garantir une hauteur minimale de caractères de 1,6 mm (1/16 pouce) sur les mentions obligatoires des étiquettes d’aliments de consommation préemballés |
| Thermofusibles standards (pose ≥ 10 °C) | Pose minimale selon Avery Dennison | Les thermofusibles caoutchouc à usage général S2050N, S2025N et S2010N ont une pose minimale à 10 °C et un service de -20 °C à 70 °C |
| Validation pré-production en ligne | Essai de qualification selon Wolf-Packing | Tester pendant 30+ minutes à cadence nominale et conditionner 48 hours à 90 % RH et 35 °C pour confirmer un grade ISO B minimal, moins de 0,5 % de défauts de dépose et moins de 0,1 % de défaillance |
Sources
- ACIA (CFIA) — Lisibilité et emplacement des renseignements figurant sur les étiquettes des aliments
- ACIA (CFIA) — Datation et directives d’entreposage sur les étiquettes des aliments
- Gouvernement du Québec (MAPAQ) — Comprendre et déterminer la durée de conservation des aliments
- Wolf-Packing — Optimal Label Placement On Bags For Retail And Distribution
- Wolf-Packing — Sticker Types For Labeling Machines: Materials, Adhesives, And Applications
- RTG Packaging — Solving the Leaking Meal Prep Tray: Engineering Hermetic Seals
- Applus+ Keystone Compliance — Seal Integrity Package Testing
- AMETEK MOCON — Leak Test via Pressure Decay
- DNP Imagingcomm America — Versatile TTO Wax-Resin Technical Datasheet
- DNP Imagingcomm America — High-Speed TTO Resin Technical Datasheet
- DNP Imagingcomm America — Versatile Wax-Resin Technical Datasheet
- DNP Imagingcomm America — Versatile Resin Technical Datasheet
- TSC Printronix Auto ID — Standard Wax/Resin Spec Sheet
- TSC Printronix Auto ID — Thermal Transfer Ribbon Spec Sheet
- TSC Printronix Auto ID — Premium Wax/Resin Spec Sheet
- Avery Dennison — Adhesive Technologies Technical Guide
- Industrial Physics — Peel Adhesion Testing