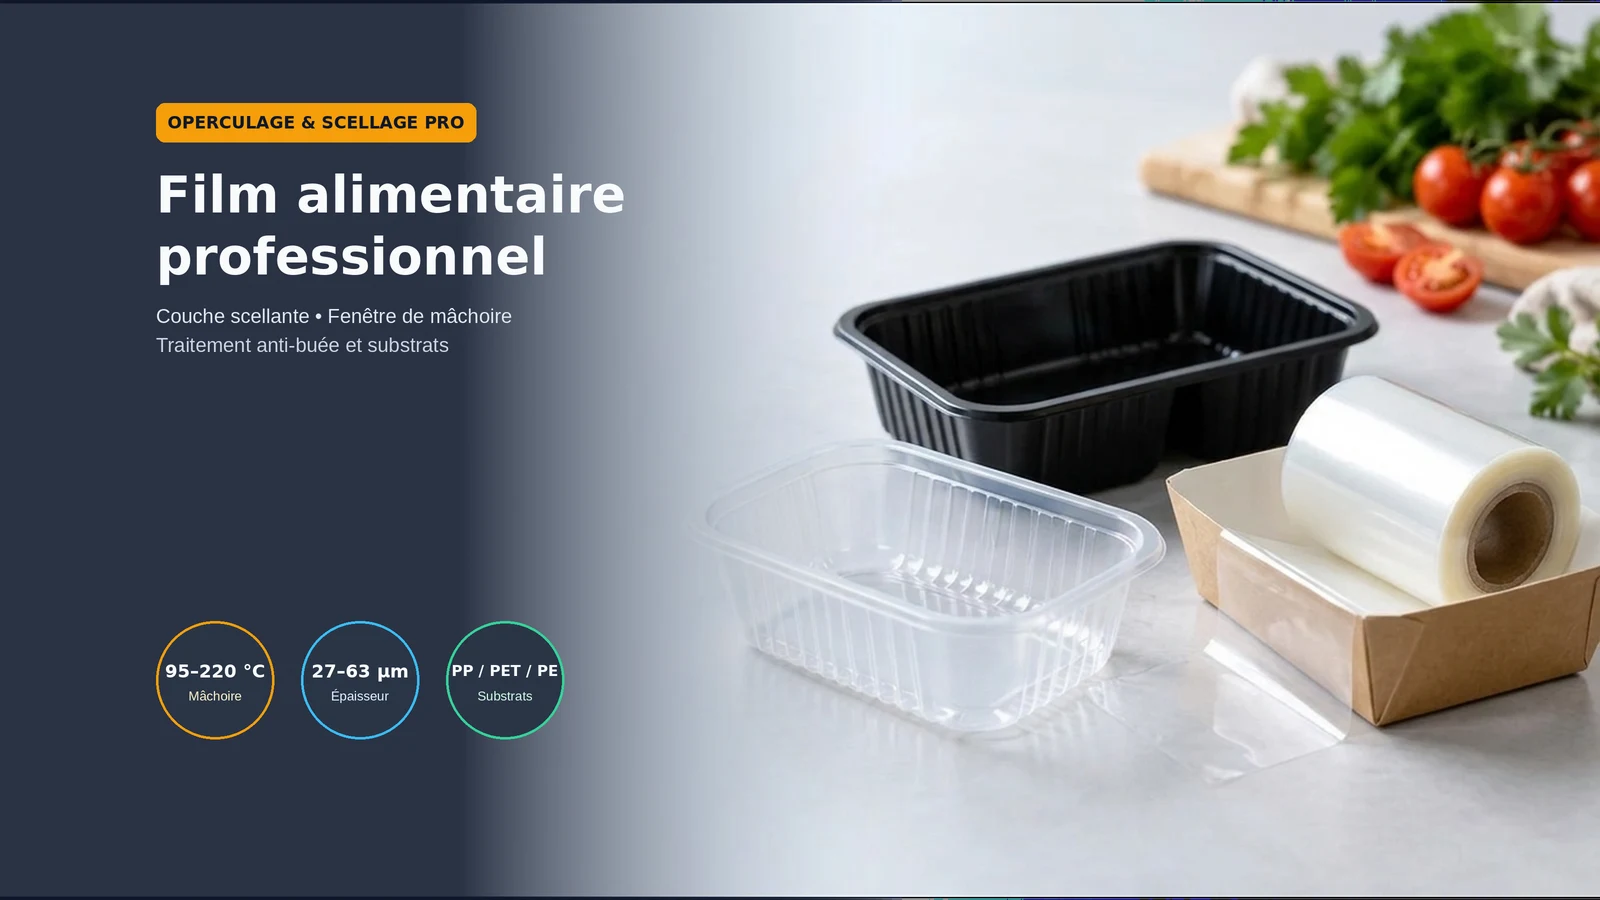
Un film alimentaire professionnel destiné au thermoscellage (film scellage barquette ou film d’operculage) se choisit d’abord par sa couche de scellage interne (PP, PE ou PET thermoscellable), qui doit appartenir à une famille compatible avec la surface réellement exposée sur le rebord du contenant. Une erreur d’appariement polymère cause une fausse soudure qui cède dès le transport, tandis qu’une température de mâchoire excessive déforme les rebords minces en polypropylène dès 160 °C ou détruit le traitement anti-buée avant la mise en vitrine.
Au sein de la rubrique Emballage alimentaire, ce guide examine l’architecture multicouche des bobines d’operculage, l’écart entre la fenêtre de scellage machine et le plafond thermique de service, ainsi que les limites du traitement anti-buée en chaîne froide ou chaude. Le choix structurel du corps de contenant est détaillé dans le dossier sur la barquette alimentaire scellable en PP, CPET ou carton enduit, tandis que le calcul de cadence entre presse de comptoir et ligne automatique figure dans le comparatif de la thermoscelleuse barquette semi-automatique ou ligne MAP.
Matrice de correspondance : familles de films, fenêtres machine et plafonds de service
Le tableau suivant réunit les paramètres publiés dans la fiche constructeur Duni Group 147975 (version 07 émise le 22 avril 2026), le guide technique SystemPAK (Lidding Film Guide & Summary, mai 2025), la fiche technique La Bovida 0109482449 et le panorama de gammes du convertisseur Gepack Europe (documents consultés le 27 octobre 2026).
| Structure du film et référence | Support de rebord compatible | Fenêtre de scellage machine et temps de contact | Plafond thermique de service documenté | Comportement d’ouverture et barrière | Mode de défaillance dominant et prévention |
|---|---|---|---|---|---|
PET/PP 12/30 µm pelable AF (SystemPAK 3911, 3913, 3914, 3915) |
Barquettes en polypropylène (PP, type P) |
95 à 145 °C pendant 1 à 3 s |
Service frais et ambiant selon barquette PP associée |
Pelable proprement sans déchirure ; anti-buée intégré (laizes 150 à 270 mm) |
Ondulation du rebord PP à paroi mince si la presse reste réglée à 160 °C ; abaisser par paliers de 5 à 10 °C |
PET/PP 12/30 µm soudant AF (SystemPAK 3131F, 3912, 3920, 3906) |
Barquettes en polypropylène (PP, type P) |
110 à 145 °C (texte) / 110 à 160 °C (tableau) pendant 1 à 3 s |
Service frais, transport sécurisé et réchauffage selon barquette PP |
Soudure permanente (weld seal) inviolable ; anti-buée (laizes 150 à 270 mm) |
Fausse soudure si utilisé par erreur sur un rebord en APET ou CPET non revêtu de PP |
PA/PP multicouche 63 µm AF (Duni Group réf. 147975) |
Barquettes en polypropylène (PP) |
150 à 180 °C (soudure par fusion PP sur PP) |
70 °C (≤ 4 h), 100 °C (≤ 2 h, remplissage à chaud inclus), 121 °C (≤ 1 h) ; micro-ondes perforé ; four exclu |
Soudant ; haute barrière (WVTR < 1,5 g/m²/24 h ; OTR < 40 à 23 °C et < 4 cm³/m²/24 h à 4 °C) |
Rupture du joint sous pression MAP au-dessus de 100 °C ou perte de l’anti-buée au traitement thermique ; retirer le film > 100 °C |
ECOPET 12/15 µm soudant AF (SystemPAK 3930, 3931F, 3932, 3933, 3936) |
Plastiques APET, CPET, rPET et carton pressé |
135–140 à 160 °C (1 à 3 s) sur APET/CPET/rPET ; 180 à 200 °C (2 à 5 s) sur carton pressé |
Selon le contenant polyester ou carton qualifié | Soudure permanente (weld seal) avec anti-buée (laizes 140 à 430 mm) |
Joint incomplet sur carton pressé si la recette conserve les 140 °C et 1 s d’une barquette APET ; augmenter température et pression |
Mono-PET 30 µm antibuée (La Bovida réf. 0109482449 / gamme Gepack Mono-PET 12–41 µm) |
Barquettes CPET, APET (et carton enduit polyester / aluminium selon grade Gepack) |
140 à 220 °C (point de fusion 255–260 °C ; retrait 3 % MD/TD à 190 °C) |
-40 °C à +220 °C (congélation, micro-ondes et four traditionnel) |
Résistance du joint > 1 000 g/25 mm sur CPET/APET (600 g/25 mm joint/joint) ; OTR 56, WVTR 13 |
Déchirure ou absence d’adhérence sur barquette PP ; réserver aux surfaces polyester (CPET/APET) |
Universal 101 AF PET23 35 µm (SystemPAK 3916, 3917, 30 % PCR) |
La plupart des barquettes monocouches et cartons pressés | 160 à 200 °C (1 à 3 s) sur monocouche ; 180 à 220 °C (3 à 5 s) sur carton pressé |
Selon le support monocouche ou carton validé en essai | Pelable à temps de contact court, devient soudant quand le temps de contact s’allonge | Verrouillage permanent imprévu à l’ouverture client si l’opérateur allonge le temps de maintien des mâchoires |
Takeaway : Ne jamais commander une bobine sur la seule dénomination commerciale « film polyester » ou « film polypropylène ». Il faut exiger le couple exact couche support / couche de scellage (par exemple
PET 12 µm / PP 30 µmouPA / PP 63 µm) et vérifier qu’il correspond au polymère présent sur la lèvre de la barquette.
1. Distinguer la couche de scellage du film support avant d’acheter un « film alimentaire professionnel »
En restauration collective et en atelier traiteur, l’expression film alimentaire professionnel désigne à la fois les rouleaux de film étirable manuel (utilisés sans apport de chaleur) et les bobines de film scellage barquette montées sur une thermoscelleuse. Sur une presse d’operculage, un film monocouche en polyester pur ne peut pas fusionner sur un rebord en polypropylène (PP), car ces deux familles macromoléculaires sont thermiquement et chimiquement incompatibles à l’état fondu. Pour combiner la rigidité thermique et la transparence d’un support externe avec l’adhérence sur différents contenants, les fabricants laminent ou coextrudent au moins deux couches distinctes :
- La couche support externe (
couche mécanique et barrière) : placée du côté de la plaque chauffante, elle encaisse la température des mâchoires sans coller à l’outillage, assure la résistance à la perforation et porte l’impression éventuelle. Sur la fiche Duni Group147975, ce rôle est assuré par un polyamide orienté (PA) ; sur les gammes SystemPAK3911à3920, il est rempli par un film de polyéthylène téréphtalate (PET) de12 µm. - La couche de scellage interne (
couche scellante, côté aliment) : tournée vers le rebord de la barquette, elle ramollit à une température inférieure au point de fusion du support externe afin de mouiller la lèvre du contenant et de créer le cordon d’étanchéité sur360°. Sur les références SystemPAKPET/PP 12/30 µm, cette couche scellante mesure30 µm(pour une épaisseur totale de42 µm) et est formulée pour adhérer aux barquettes de typePP.
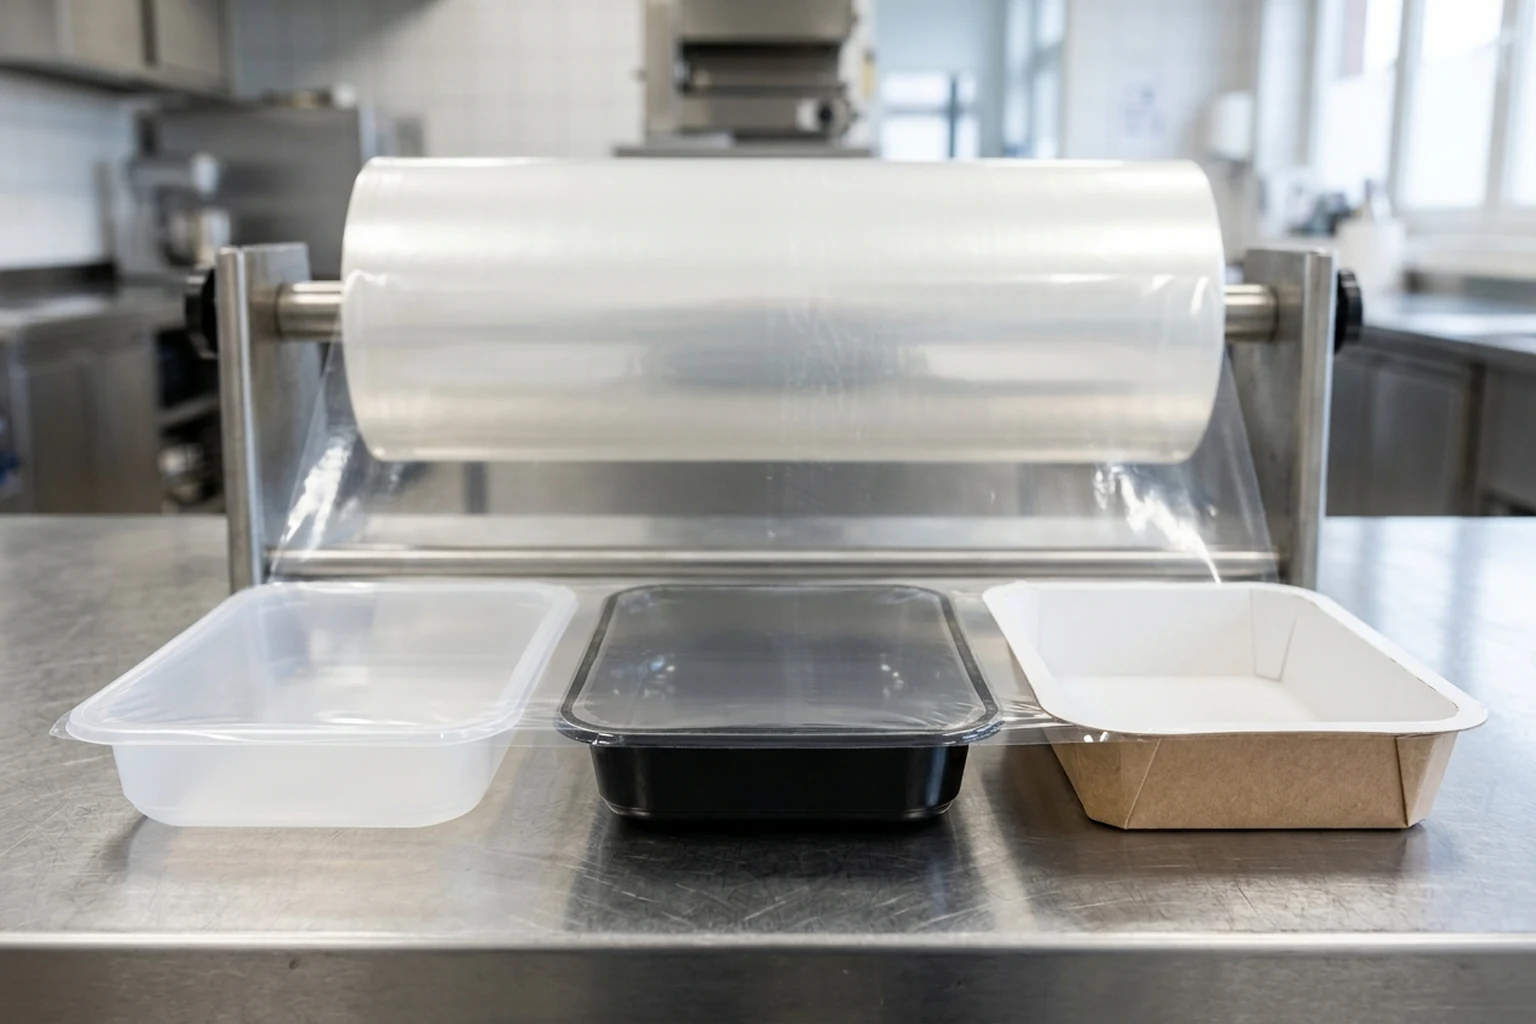
Le découpage par familles publié par le convertisseur Gepack Europe permet de visualiser comment l’industrie associe chaque structure de film au support de barquette :
- Films mono-matériaux
PET(12 à 41 µm) : dotés d’enductions thermoscellables adaptées auCPET, à l’APET, auPETG, au carton enduit de polyester ou à l’aluminium, pour une plage d’utilisation allant de-40 °C à +220 °C(congélation, micro-ondes et four traditionnel), avec des versions haute barrière à l’oxygène et à la vapeur d’eau inférieures à5 cm³/m²/24 het5 g/m²/24 h; - Complexes
PET/PE: formulés pour l’operculage sur les polyoléfines (PPetPE) dans une plage d’utilisation de4 °C à 100 °C(réchauffage au micro-ondes) ; - Films operculables sur
PPavec barrièreEVOH: conçus pour résister jusqu’à121 °Cau four à micro-ondes tout en abaissant la perméabilité aux gaz sous5 cm³/m²/24 hgrâce à la couche copolymère éthylène-alcool vinylique (EVOH) ; - Films
BOPP(15 à 60 µm) : polypropylène bi-orienté thermoscellable sur ses deux faces, utilisé jusqu’à100 °Cen operculage surPPou en ensachage horizontal ; - Films pour barquettes aluminium (
28, 44 et 64 µm) : comprenant un grade28 µmmono-PET apte au four traditionnel et au micro-ondes, ainsi que des complexesPET/PEde44 µmet64 µmpelables sur aluminium nu avec couche d’oxyde d’aluminium (AlOx) offrant une barrière inférieure à5 cm³/m²/24 het5 g/m²/24 h.
Calcul de la surface utile, de la masse et de l’autonomie d’une bobine d’operculage
Lorsqu’un acheteur compare deux bobines de film alimentaire professionnel, le prix au rouleau doit être ramené à la surface de film réellement disponible et au nombre de cycles d’outillage. Prenons les données publiées sur la fiche technique La Bovida 0109482449 (Film scellable antibuée pour barquette CPET 30 µm) : laize W = 420 mm (0,42 m), longueur d’enroulement L = 300 m, épaisseur e = 30 µm, masse volumique ρ ≈ 1,38 g/cm³, masse surfacique g = 42 g/m² (0,042 kg/m²) et rendement de surface annoncé de 24 m²/kg.
- Surface totale développée par la bobine (
S_bobine) :S_bobine = W × L = 0,42 m × 300 m = 126,0 m² - Masse nette de film sur le mandrin (
M_nette) et vérification du rendement massique (R_m) :M_nette = S_bobine × g = 126,0 m² × 0,042 kg/m² = 5,292 kgR_m = 1 / g = 1 / 0,042 kg/m² = 23,81 m²/kg(arrondi à24 m²/kgsur la fiche commerciale). - Nombre théorique de cycles de scellage par bobine (
N_cycles) : En notantple pas d’avance du film par cycle machine (longueur de barquette dans le sens de défilement augmentée de la marge de coupe inter-empreintes) :N_cycles = L / pExemple de calcul conditionnel pour un outillage avançant d’un pasp = 0,20 m(200 mm) par cycle :N_cycles = 300 m / 0,20 m = 1 500 cycles de scellage par bobine. Si la matrice de la thermoscelleuse barquette comporten = 2empreintes de front sur la laize de420 mm, cette bobine de300 mcouvre1 500 × 2 = 3 000 barquetteshors amorçage de début de lot.
Pourquoi les fiches de distributeurs généralistes doivent être recoupées avant commande
L’examen des pages produits de distributeurs d’équipement de restauration montre que les intitulés commerciaux omettent fréquemment les paramètres indispensables au réglage de la presse :
- Sur la fiche Proébo Alimentaire
EMPL00090290(Film de scellage universel pour barquettes 400 m 42 µ, dimensions0,185 × 400 m, consultée le 27 octobre 2026), le film est présenté comme « adapté à toutes les barquettes alimentaires en PE, PP et PET » et utilisable « jusqu’à 180 °C » au micro-ondes et au congélateur, mais la page ne mentionne ni la plage de température des mâchoires de scellage, ni le temps de contact, ni la présence ou l’absence d’un traitement anti-buée, ni si l’ouverture résultante est pelable ou permanente sur chacun des trois plastiques. - Sur la fiche FourniResto
PLFILB150(Film OPP Thermoscellable pour Barquette en PP - 250 m, consultée le 27 octobre 2026), le texte descriptif annonce une longueur de250 met une épaisseur de40 microns(0,150 mm × 250 m), tandis que le tableau des caractéristiques techniques situé au bas de la même page afficheLongueur (mm) : 500000 mm(500 m) etÉpaisseur (mm) : 0.03(30 µm), sans aucune indication de température de scellage.
Face à une fiche catalogue incomplète ou contradictoire, la règle d’achat consiste à demander la fiche technique du fabricant ou du convertisseur précisant la structure exacte par couche, l’épaisseur en micromètres (µm) et la fenêtre de scellage testée sur le polymère du rebord.
2. Fenêtre de scellage machine vs plafond thermique de service : deux températures qui ne se confondent pas
Une fiche technique complète de film scellage barquette comporte trois repères thermiques distincts qu’il ne faut jamais interchanger lors du paramétrage d’un atelier :
- La fenêtre de scellage machine (
T_mâchoire, en°C) associée au temps de contact (t_contact, ens) : c’est la température régulée de la semelle chauffante qui presse le film contre le rebord pendant1 à 5 secondes. Elle doit être suffisamment haute pour faire fondre la couche scellante à travers l’épaisseur de la couche support, sans déformer le contenant. - La température de fusion et de retrait du film support (
T_fusionet retrait thermique) : sur la fiche La Bovida0109482449(PET 30 µm), la plage de scellage s’étend de140 à 220 °C, le retrait thermique mesuré à190 °Cest de3 %dans le sens machine (MD) et3 %dans le sens travers (TD), et la température de fusion du polyester se situe entre255 et 260 °C. Ce décalage de35 à 115 °Centre la température de scellage et la fusion du support évite que le film ne colle à la tête chauffante. - La plage thermique de service alimentaire (
T_service, en°Cet durée maximale) : elle définit ce que l’emballage fermé supporte en chambre froide, en liaison chaude ou au four.
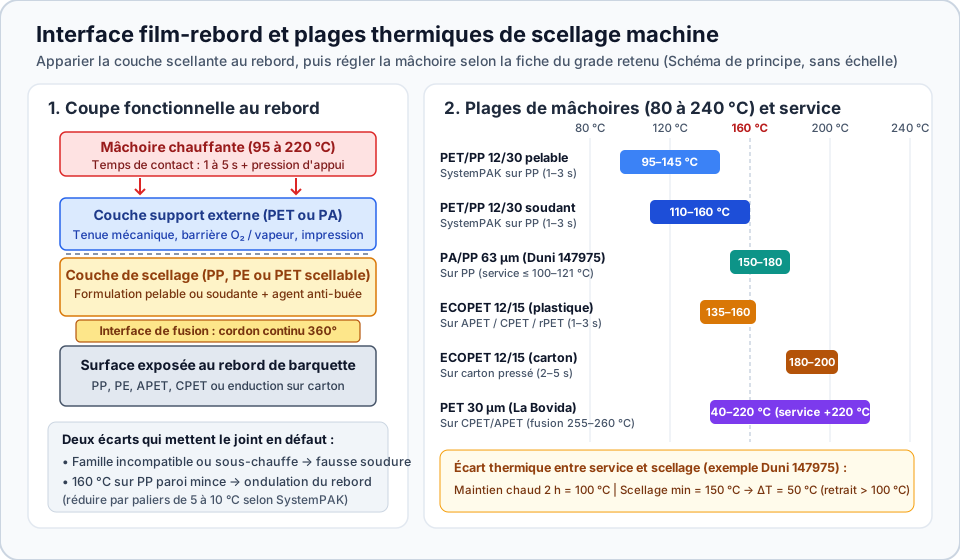
Quantification de l’écart entre température de service et température de mâchoire
Comparer les valeurs de la fiche Duni Group 147975 (PA/PP 63 µm) et du guide SystemPAK illustre pourquoi le plafond d’utilisation du plat ne dicte jamais la consigne de la presse :
- Écart entre maintien chaud et scellage sur le film
PA/PP 63 µm(Duni 147975) : La fiche Duni autorise un maintien chaud ou remplissage à chaud (hotfill) jusqu’àT_service_2h = 100 °Cpendant 2 heures (et une pointe de pasteurisation ou réchauffage à121 °Cpendant 1 heure maximum), alors que la température minimale de scellage machine est deT_mâchoire_min = 150 °C(plage150 à 180 °C) :ΔT_scellage_service = T_mâchoire_min − T_service_2h = 150 °C − 100 °C = 50 °CPendant les1 à 3 secondesdu cycle de fermeture, la mâchoire opère donc de50 à 80 °Cau-dessus de la température maximale de maintien chaud sur 2 heures. - Écart de consigne minimale de mâchoire entre deux grades du catalogue
SystemPAK: Entre le film pelablePET/PP 12/30 µmsur barquettePP(T_min_PP_pelable = 95 °C, plage95–145 °C) et le filmUniversal 101 AF PET23 35 µmappliqué sur barquette en carton pressé (T_min_carton = 180 °C, plage180–220 °C), le seuil minimal de température de tête chauffante augmente de :ΔT_mâchoire_min = T_min_carton − T_min_PP_pelable = 180 °C − 95 °C = 85 °C
Règle de diagnostic sur paroi mince : corriger l’ondulation du rebord à 160 °C
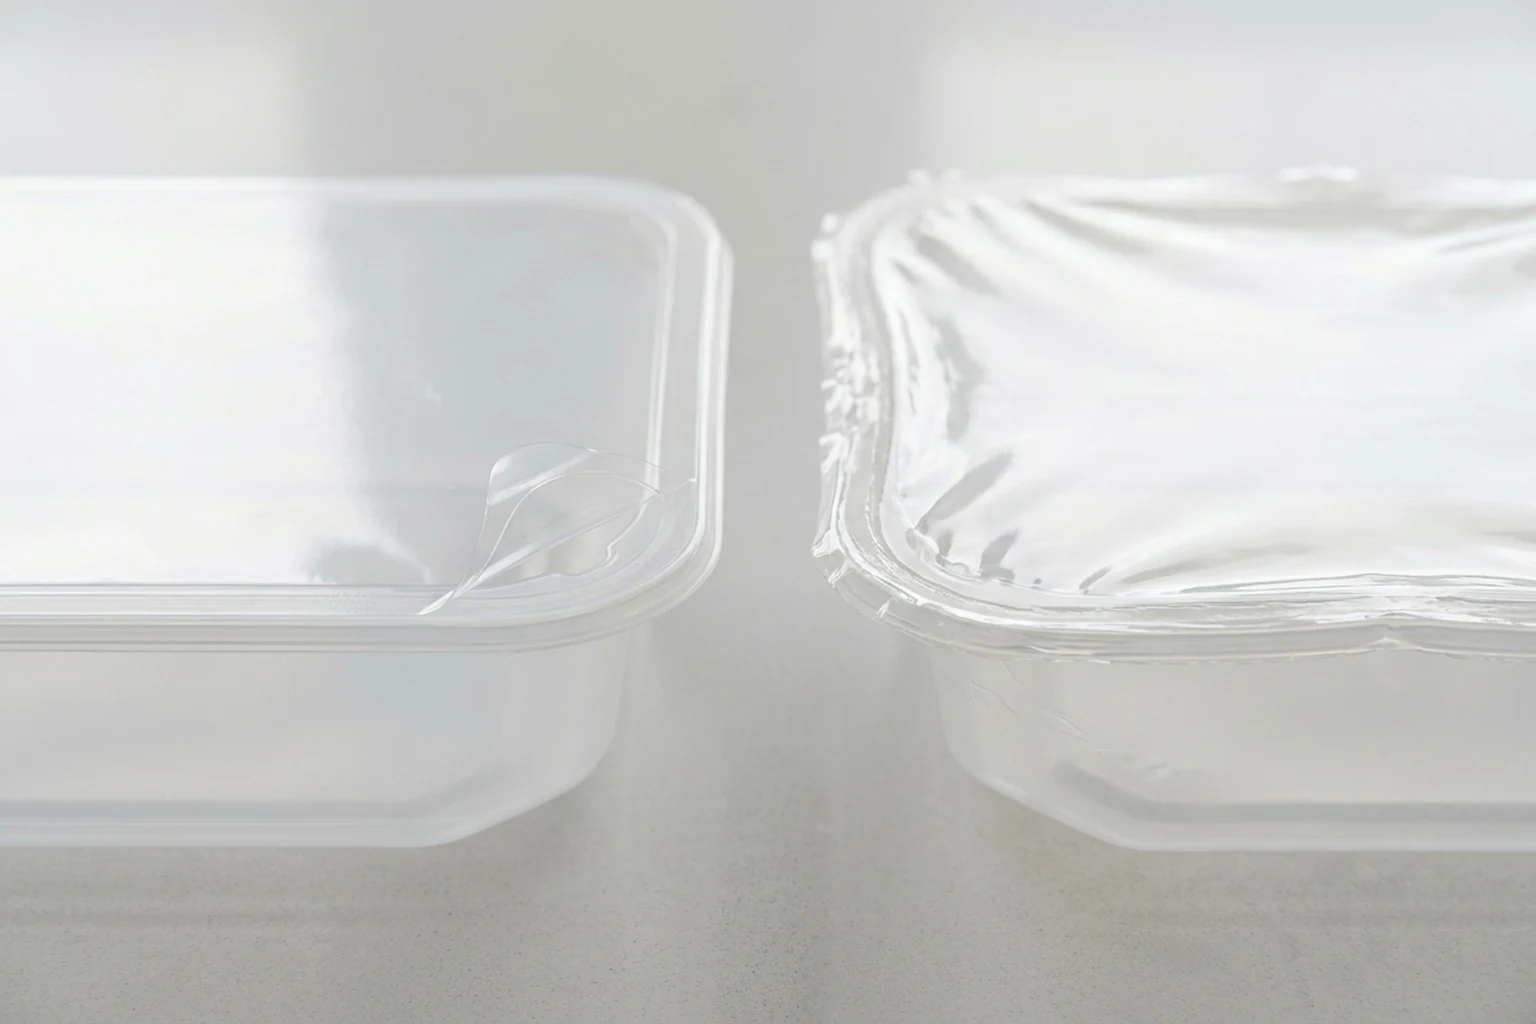
Le récapitulatif d’atelier SystemPAK documente un mode de défaillance classique lors de la mise en route d’une thermoscelleuse : les petites presses manuelles de comptoir quittent généralement l’usine avec une consigne par défaut réglée à 160 °C. Si cette température convient aux barquettes en polypropylène à paroi épaisse ou standard, elle transfère une quantité de chaleur excessive aux barquettes PP à paroi mince (thin wall trays), surtout lorsque l’opérateur utilise un film PET/PP 12/30 µm dont la plage de scellage commence dès 95 °C (pelable) ou 110 °C (soudant).
Règle d’atelier (selon SystemPAK, mai 2025) : Dès que le rebord d’une barquette PP à paroi mince présente une ondulation (rippling) à la sortie du tiroir de scellage à 160 °C, abaisser la température de la plaque chauffante par paliers de 5 à 10 °C jusqu’à disparition complète du gondolage et obtention d’un cordon plat.
3. Pelable, soudant (permanent) ou « universel » : comment le temps de contact et le support déplacent la frontière
Le choix entre une ouverture pelable (peelable seal, que le consommateur retire d’un geste régulier sans outil) et une soudure permanente (weld seal ou soudant, qui verrouille l’opercule et impose de découper ou de déchirer le film) dépend à la fois de la formulation chimique de la couche scellante et de l’énergie thermique totale transmise à l’interface pendant le cycle.
Trois mécanismes documentés par SystemPAK et La Bovida gouvernent la frontière entre pelabilité et soudure franche :
- À structure et épaisseur identiques (
PET/PP 12/30 µm), la formulation déplace le seuil thermique : Chez SystemPAK, les références pelables (3911,3913,3914,3915) et les références soudantes (3131F,3912,3920,3906) partagent exactement la même construction12 µm PET / 30 µm PPet les mêmes largeurs de bobine (150,185,210et270 mm). Pourtant, pour un même temps de contact de1 à 3 secondessur barquettePP, le grade pelable s’active dès95 à 145 °C, tandis que le grade soudant requiert110 à 145 °C(et jusqu’à160 °Cselon le tableau récapitulatif). Sur les coupelles individuelles analysées dans le dossier sur le pot à sauce et sachet individuel, cette maîtrise de la force de pelage évite les éclaboussures à l’ouverture. - Le passage d’un rebord plastique à un carton pressé impose de relever la température et le temps de contact :
Pour le film soudant SystemPAK
ECOPET 12/15 µm(codes 3930 à 3936), le scellage sur une barquette plastique enAPET,CPETourPETs’effectue entre135–140 °C et 160 °Cpendant1 à 3 secondes. Lorsque ce même film est appliqué sur une barquette en carton pressé (pressed board), la recommandation passe à180–200 °Cpendant2 à 5 secondesavec une pression d’appui accrue, soit une hausse de40 °Csur la borne haute et un temps de maintien pouvant doubler pour compenser la moindre conductivité thermique et la compressibilité fibreuse du rebord carton. - Sur un film dit « universel », l’allongement du temps de contact transforme un joint pelable en soudure permanente :
La fiche du film SystemPAK
Universal 101 AF PET23 35 µm(contenant30 %de PET recyclé post-consommationPCR, codes3916et3917) précise explicitement son comportement cinétique : réglé entre160 et 200 °Csur des barquettes monocouches (1 à 3 s) ou entre180 et 220 °Csur carton pressé (3 à 5 s), ce film agit comme un joint pelable aux temps de contact courts, mais forme une soudure permanente plus forte à mesure que le temps de contact augmente. En production manuelle, si l’opérateur maintient le levier de la presse abaissé3 secondesau lieu de1 seconde, le client final reçoit une barquette impossible à peler sans couteau.
Pour quantifier la tenue mécanique obtenue après refroidissement, la fiche La Bovida 0109482449 (PET 30 µm sur CPET/APET, scellé entre 140 et 220 °C) distingue deux valeurs de résistance du joint thermique sur bande de 25 mm : 600 g/25 mm en configuration joint sur joint (seal-to-seal) et > 1 000 g/25 mm en thermoscellage direct sur un rebord CPET ou APET, pour une résistance à la traction à la rupture du film de 16,5 kgf/mm² en sens machine (MD) et 23 kgf/mm² en sens travers (TD) (allongement à la rupture de 120 % MD et 80 % TD).
4. Traitement anti-buée (anti-fog) et contraintes de chaîne froide, chaude ou sous atmosphère modifiée (MAP)
Lorsque des repas préparés en cuisine centrale sont operculés tièdes ou stockés en meuble réfrigéré entre 0 et 4 °C, l’humidité résiduelle de l’aliment se condense sur la paroi interne froide de l’opercule. Sans traitement de surface, cette vapeur forme une multitude de micro-gouttelettes sphériques qui diffusent la lumière et masquent le produit. Le traitement anti-buée (anti-fog) abaisse la tension superficielle sur la face scellable interne du film : l’eau condensée s’étale alors en un film continu et transparent.
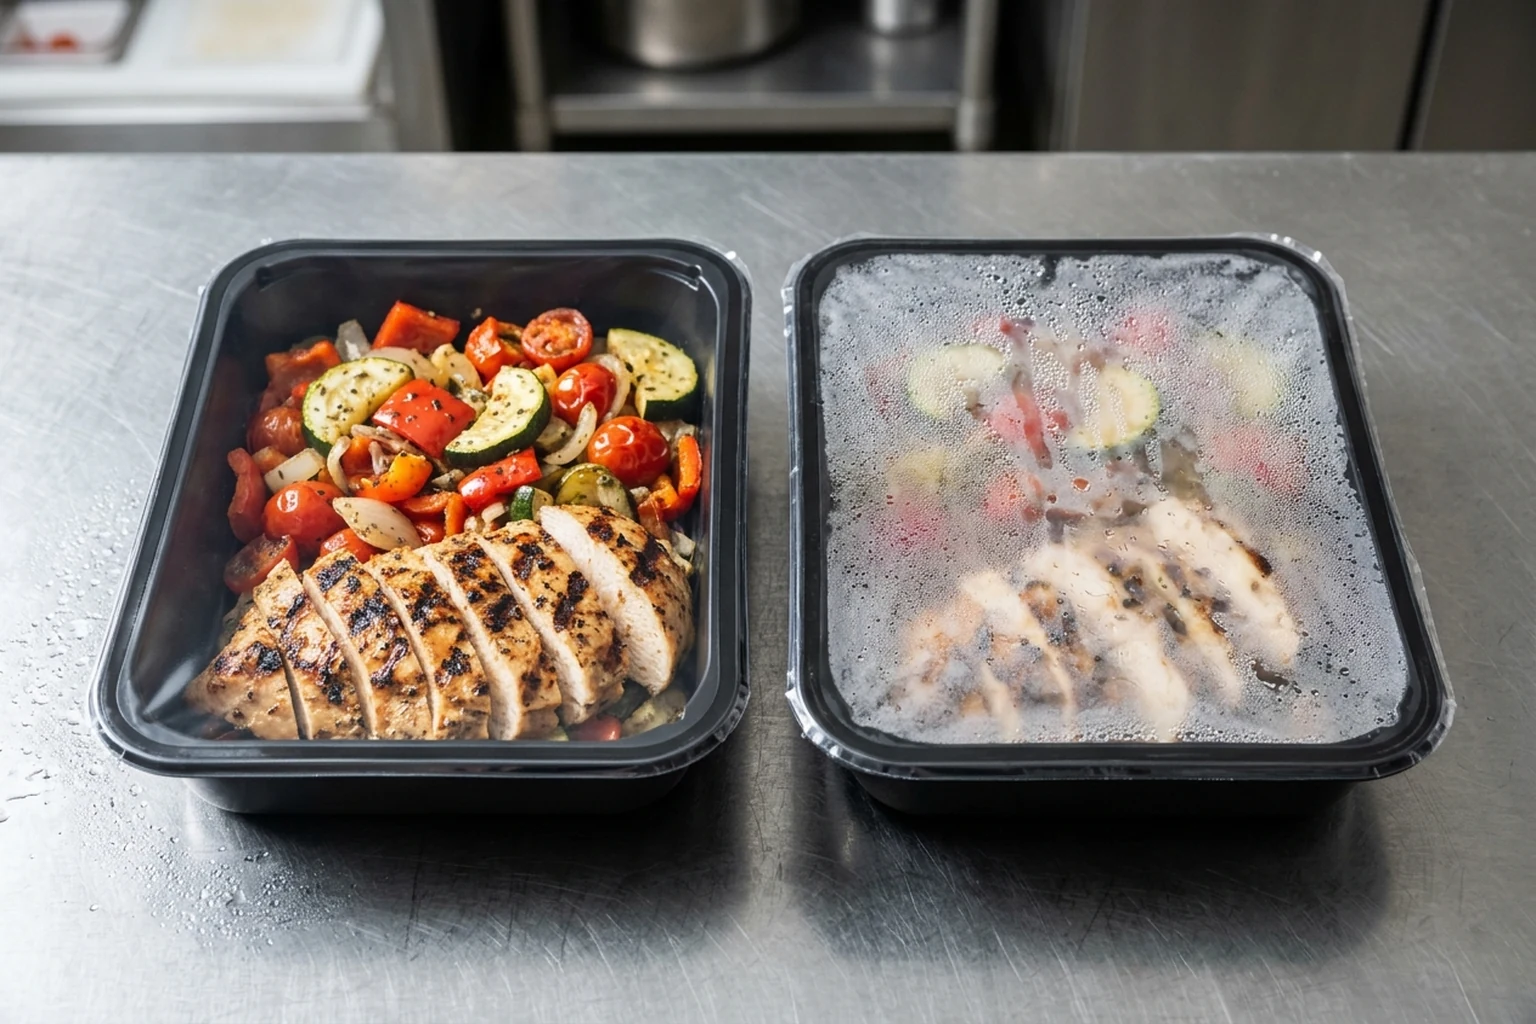
La fiche d’information produit Duni Group 147975 (PA/PP 63 µm, version 07 du 22 avril 2026) documente quatre contraintes opérationnelles que les ateliers négligent souvent après réception des bobines :
- Durée de vie de l’agent anti-buée inférieure à celle de la bobine :
Duni recommande d’utiliser la bobine dans les
12 moissuivant sa date de fabrication lorsqu’elle est conservée dans son emballage d’origine fermé, au sec et à l’abri des UV entre15 et 25 °C(avec une acclimatation obligatoire de24 heuresavant passage sur machine si le stockage a dévié de cette plage). Toutefois, la fiche avertit que l’effet anti-buée situé sur la face scellable peut diminuer dès6 mois, et qu’il peut être perdu lors d’un traitement thermique. - Surpression sous atmosphère modifiée (
MAP) et seuil de100 °C: Bien que le filmPA/PP 63 µmprésente une haute barrière aux gaz adaptée au conditionnement sous atmosphère protectrice (OTR < 40 cm³/m²/24 hà23 °C / 50 % HRet< 4 cm³/m²/24 hà4 °C / 50 % HRselon ASTM D 3985 ;CO2 < 200 cm³/m²/24 h;WVTR < 1,5 g/m²/24 hselon ASTM E-96), il perd une partie de ses propriétés mécaniques à haute température. En conditionnementMAP, la pression interne créée par l’expansion des gaz lors de la chauffe peut faire céder le joint : Duni prescrit formellement de retirer le film de la barquette si l’ensemble est utilisé à des températures supérieures à100 °C, et de perforer le film avant tout réchauffage au four à micro-ondes afin d’évacuer la vapeur. - Fragilisation en congélation (
frozen conditions) : À basse température, la structurePA/PPdevient plus rigide et cassante (brittle), ce qui accroît le risque de fissuration aux chocs et peut affaiblir le cordon de soudure au fil du temps, entraînant une perte d’humidité ou des brûlures de congélation (freezer burn) si les barquettes gelées sont manipulées brusquement. À l’inverse, pour les circuits surgelés passant directement de-40 °Cau four traditionnel jusqu’à+220 °C, les fiches Gepack Europe et La Bovida0109482449orientent vers un film mono-matériauPET(30 µm,OTR 56 cm³/m²/jour/atm,WVTR 13 g/m²/jour) scellé sur barquetteCPET. - Ventilation du poste de thermoscellage : La fiche Duni rappelle que le soudage par fusion thermique libère une faible quantité de produits de décomposition des polymères au niveau des mâchoires chauffantes ; une extraction d’air au-dessus du poste (une hotte ou ventilation de cuisine professionnelle suffit dans la majorité des cas) doit être active pendant les séries.
5. Liste de vérification sur la page : qualifier la bobine et la recette avant la série
Avant de valider une commande de bobines ou de lancer un lot en cuisine centrale, le responsable de production consigne les six points de contrôle suivants sur sa fiche de qualification :
| Étape de contrôle | Paramètre à relever sur les documents ou sur l’essai | Seuil, règle de décision ou vérification réglementaire |
|---|---|---|
| 1. Polymère exposé au rebord de la barquette | Identifier la surface de contact réelle de la lèvre (PP, PE, APET, CPET mono ou coextrudé, carton pressé enduit de polyester ou de PP). |
Ne jamais déduire la surface de scellage de la seule rigidité du corps ; croiser avec la fiche de la barquette alimentaire scellable. |
| 2. Architecture du film et géométrie de bobine | Noter le couple support / couche scellante (PET/PP 12/30 µm, PA/PP 63 µm, Mono-PET 30 µm, ECOPET 12/15 µm), la laize (mm), la longueur (m) et le diamètre de mandrin. |
Écarter toute fiche distributeur contradictoire (comme un écart entre 40 µm / 250 m dans le texte et 30 µm / 500 m dans le tableau) tant que la fiche constructeur n’a pas confirmé la cote exacte. |
| 3. Mode d’ouverture au temps de contact réel | Définir l’exigence client : pelable sans déchirure (peelable) ou soudure permanente inviolable (weld seal). |
Si un film dit « universel » (type Universal 101 AF PET23 35 µm) est retenu, verrouiller le temps de contact (1–3 s vs 3–5 s), car l’allongement du maintien transforme le joint pelable en soudure permanente. |
| 4. Recette machine et test de paroi mince | Consigner la plage de température des mâchoires (°C), le temps de contact (s) et le réglage de pression du constructeur de la thermoscelleuse barquette. |
Sur barquette PP à paroi mince avec presse réglée par défaut à 160 °C, inspecter la planéité du rebord : en cas d’ondulation (rippling), réduire la consigne par paliers de 5 à 10 °C. |
| 5. Chaîne thermique, anti-buée et dégazage | Vérifier l’âge de stockage des bobines (15–25 °C, acclimatation 24 h), le barème temps/température (70 °C/4 h, 100 °C/2 h, 121 °C/1 h ou +220 °C) et le mode de réchauffage. |
Sur PA/PP anti-buée (Duni 147975), contrôler que la bobine a moins de 6 mois pour une clarté maximale, perforer avant micro-ondes et retirer le film au-delà de 100 °C (en particulier sous MAP). |
6. Conformité alimentaire au Canada (Titre 23) |
Rattacher la fiche du film aux conditions thermiques et à la nature de l’aliment (gras, acide, aqueux) selon l’article B.23.001 du Règlement sur les aliments et drogues (Santé Canada, mise à jour du 18 novembre 2022). |
Le vendeur de l’aliment reste légalement responsable de l’absence de transfert de substance nocive. Une attestation de non-objection (ANO) de Santé Canada est volontaire, ne constitue pas une approbation légale générale, et ne vaut que si la composition et l’usage thermique réel restent identiques au dossier évalué. |